


بستن
سایت خود را انتخاب کنید
جهانی
رسانه های اجتماعی
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-20 منبع: سایت


سیستم های لوله کشی صنعتی به طور مرتب از ناکارآمدی های پنهان رنج می برند. خرابی خط لوله، نشت مایعات، و خرابی غیرمنتظره اغلب ناشی از مشخص کردن اتصالات لوله نادرست یا غیر استاندارد است. هنگامی که یک اتصال منفرد از کار می افتد، می تواند کل خط فرآوری شیمیایی را تعطیل کند یا یک طبقه تولید را متوقف کند و منجر به خسارات مالی هنگفت شود. ما باید اتصال را نه فقط به عنوان یک جزء کالا، بلکه به عنوان یک نقطه اتصال حیاتی ببینیم. این به شدت یکپارچگی فشار و مقاومت در برابر خوردگی کل سیستم لوله کشی را دیکته می کند. اشتباهات کوچک در مشخصات، خطرات عملیاتی عظیمی را برای مهندسان و مدیران پروژه به همراه دارد. این مقاله به تیم های مهندسی و تدارکات چارچوبی قطعی برای ارزیابی درجه های مواد، استانداردهای نخ و اعتبار تامین کننده ارائه می دهد. شما یاد خواهید گرفت که چگونه شیمی آلیاژ را در برابر عوامل محیطی متعادل کنید و رتبه بندی های برنامه را به طور دقیق تفسیر کنید. بکارگیری این اصول استراتژی های تدارکاتی ایمن، بادوام و بسیار مقرون به صرفه را برای زیرساخت شما تضمین می کند.
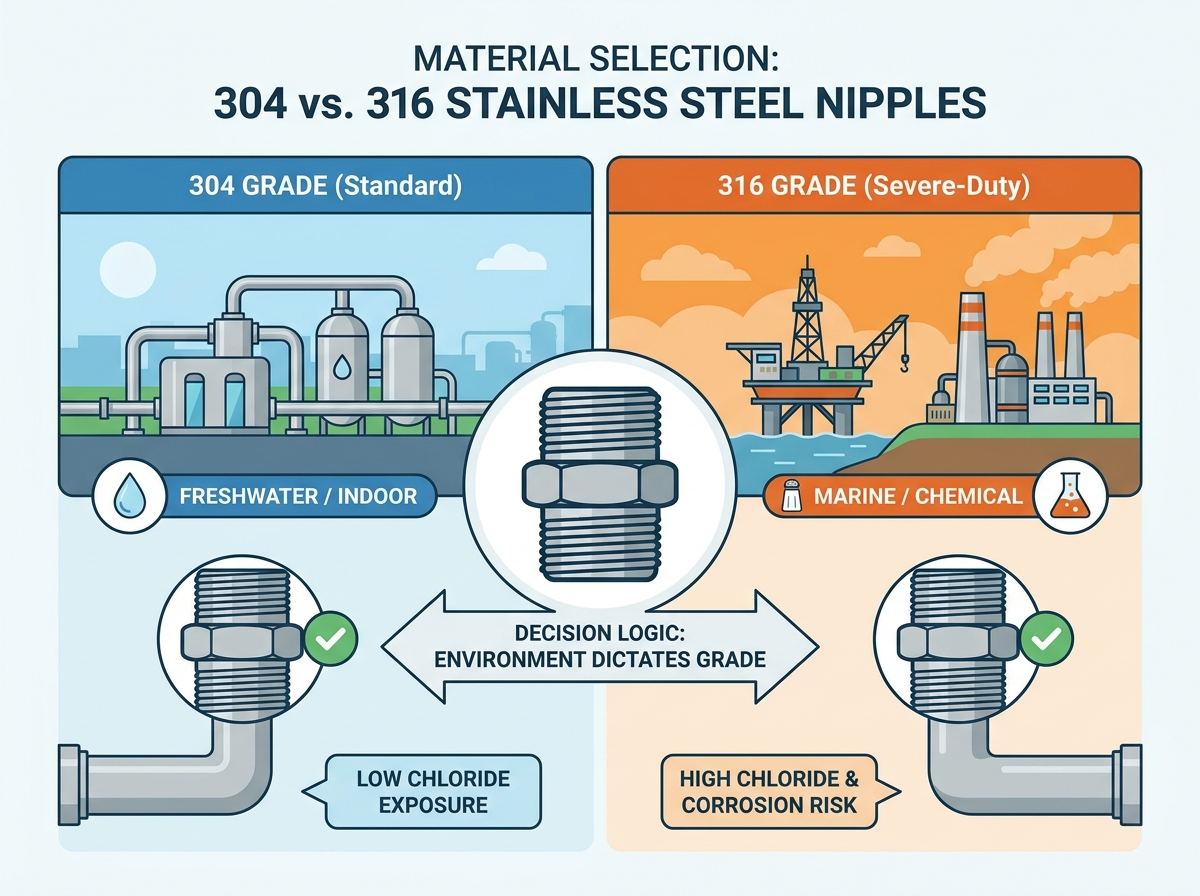
انتخاب مواد طول عمر را تعیین می کند: انتخاب بین گریدهای 304 و 316 به شدت به قرار گرفتن در معرض کلرید و خطرات خوردگی موضعی بستگی دارد.
استانداردهای رزوه قابل تعویض نیستند: مخلوط کردن رزوه های NPT و BSPT منجر به نشت تضمینی سیستم و آسیب نخ می شود.
ضخامت دیوار برابر با آستانه فشار است: درک زمانبندی لوله ها (به عنوان مثال، Sch 40 در مقابل Sch 80) برای محیط های صنعتی با دمای بالا و فشار بالا الزامی است.
بررسی تامینکننده به مستندات نیاز دارد: تدارکات قابل اعتماد به گزارشهای تست آسیاب قابل تأیید (MTRs) و رعایت دقیق استانداردهای تولید مانند EN10241 متکی است.
هر دو آلیاژ 304 و 316 مقاومت عالی در برابر اکسیداسیون پایه دارند. آنها یک پایه هسته کروم و نیکل مشترک دارند که یک لایه اکسید غیرفعال روی سطح فلز ایجاد می کند. با این حال، ترکیبات شیمیایی آنها در محیط های عملیاتی متفاوتی عمل می کند. شما نمی توانید بدون خطر تخریب فاجعه بار مواد در طول زمان، آنها را به عنوان قابل تعویض جهانی در نظر بگیرید. مدیران تاسیسات باید قبل از تصمیم گیری نهایی برای خرید، محیط سیال و محیط محیط را به دقت تجزیه و تحلیل کنند.
درجه 304 همچنان استاندارد مقرون به صرفه در صنایع بی شماری است. در کاربردهای آب شیرین، شرایط جوی استاندارد و امکانات پردازش شیمیایی خنثی برتری دارد. ما اغلب شاهد عملکرد بی عیب و نقص آن در خطوط لوله مواد غذایی و نوشیدنی یا مسیریابی تجهیزات داخلی هستیم. تهیه اتصالات لوله فولادی ضد زنگ 304/316 به درستی با تشخیص اینکه آلیاژ 304 به محدودیت های خود می رسد شروع می شود. در محیط های پر کلرید به شدت مستعد ایجاد حفره های موضعی است. شما باید از استقرار 304 در نزدیکی تأسیسات ساحلی، سکوهای فراساحلی یا مناطقی که در معرض نمک یخ زدایی شدید قرار دارند، به شدت خودداری کنید. در این تنظیمات، کلریدها به سرعت به لایه اکسید محافظ نفوذ می کنند و منجر به پوسیدگی ساختاری سریع و غیرقابل مشاهده می شوند.
درجه 316 نشان دهنده ارتقاء شدید ضروری است. تفاوت اساسی در ترکیب شیمیایی آن نهفته است. گرید 316 حاوی دو تا سه درصد مولیبدن است. این افزودن به طور چشمگیری مقاومت آلیاژ را در برابر حفره های ناشی از کلرید و خوردگی شکاف مخرب افزایش می دهد. بله، هزینه مواد اولیه بالاتری را به همراه دارد. با این حال، برای جلوگیری از خرابی زودرس سیستم، کاملاً به آن برای محیطهای دریایی، تولید دقیق داروسازی و کاربردهای شیمیایی تهاجمی نیاز دارید. بازگشت سرمایه زمانی آشکار می شود که هزینه های کار و خرابی جایگزینی خطوط شکست خورده را در نظر بگیرید.
از منطق تصمیم گیری شفاف برای بهینه سازی بودجه پروژه خود استفاده کنید. اگر محیط سیال و محیط خارجی شما به سادگی آن را نمی طلبد، از تعیین بیش از حد 316 خودداری کنید. اگر آب تصفیه شده شهری را از طریق تاسیسات کنترل شده با آب و هوا هدایت کنید، درجه 304 به راحتی از تجهیزات اطراف دوام خواهد آورد. انتخاب مواد استراتژیک، مخارج سرمایه اولیه را در مقابل واقعیت های نگهداری بلندمدت متعادل می کند.
درجه مواد |
ترکیب آلیاژ کلیدی |
محیط های عملیاتی ایده آل |
محدودیت ساختاری اولیه |
|---|---|---|---|
درجه 304 |
18٪ کروم، 8٪ نیکل |
آب شیرین، مواد شیمیایی خنثی، خطوط تاسیسات داخلی، پردازش مواد غذایی |
در برابر خوردگی حفره ای و شکافی ناشی از کلرید بسیار آسیب پذیر است |
درجه 316 |
16٪ کروم، 10٪ نیکل، 2٪ مولیبدن |
دریایی، داروسازی، کلریدهای خشن، پردازش اسیدی، تاسیسات دریایی |
هزینه خرید اولیه بالاتر در مقایسه با نمرات استاندارد |
دستور سازگاری در ساخت خط لوله نابخشودنی است. عدم تطابق رزوه تنها علت اصلی خرابی اتصالات در شبکه های لوله کشی صنعتی است. شما نمیتوانید پروفایلهای رشتههای مختلف را بدون به خطر انداختن دائمی یکپارچگی سیستم، به هم متصل کنید. هنگامی که کارگران رزوه های نامتناسب را مجبور می کنند، فلز را جدا می کنند و کانال های میکرو نامرئی ایجاد می کنند که مایعات فشار بالا به راحتی از آن خارج می شوند.
NPT (نخ لوله ملی) دارای یک طراحی مخروطی خاص است. این استاندارد تداخل اولیه را نشان می دهد که در سراسر آمریکای شمالی استفاده می شود. مخروطی به نخهای نر و ماده اجازه میدهد تا با اعمال گشتاور به یکدیگر محکم بچسبند. با این حال، تماس فلز با فلز به تنهایی یک آب بندی کامل ایجاد نمی کند. برای پر کردن فضای خالی میکروسکوپی بین تاج نخ و ریشه باید از درزگیرهای نخ مناسب استفاده کنید. نصابها معمولاً از نوار PTFE با چگالی بالا یا دوپ لولههای مایع تخصصی استفاده میکنند تا به یک مهر و موم کاملاً ضد نشت تحت فشار دست یابند.
BSPT و BSPP (British Standard Pipe) بر اساس اصول هندسی مختلف عمل می کنند. BSPT از یک پروفیل مخروطی شبیه به NPT استفاده می کند، اما دارای زاویه رشته متفاوت است (55 درجه به جای 60 درجه). BSPP بر یک ساختار مستقیم و موازی متکی است که برای جلوگیری از نشتی نیاز به یک حلقه مهر و موم یا واشر متصل دارد. هرگز نباید اجزای NPT و BSPT را با هم مخلوط کنید. در حالی که ممکن است در چند دور اول به هم بپیچند، در نهایت چسبیده و نشت می کنند. هنگام مقاومسازی تجهیزات اروپایی یا آسیایی، به تطابق ابعادی دقیق نیاز دارید. همکاری با یک متخصص سازنده اتصالات رزوه ای BSPT پیکربندی صحیح گام را تضمین می کند و از نشت مخرب در کف کارخانه جلوگیری می کند.
ما طول نوک پستان را به دسته های نزدیک، کوتاه و بلند طبقه بندی می کنیم تا نیازهای ساختاری مختلف را برآورده کنیم.
بستن نوک سینه ها: دارای رزوه کشی مداوم از انتها به انتها بدون بلوک مرکزی بدون نخ. آنها تقریباً به طور کامل در داخل اتصالات ماده جفت گیری می نشینند.
نوک سینه های کوتاه: یک بخش میانی برهنه بسیار کوچک را فراهم کنید، که فضای کافی برای درگیری با آچار را فراهم می کند.
نوک سینه های بلند: یک ساقه بدون نخ دراز را ارائه می دهد که برای باز کردن شکاف های خاص بین ماشین آلات سفارشی شده است.
انتخاب شما به شدت به محدودیت های فضایی و الزامات فاصله آچار در حین نصب بستگی دارد. همیشه قبل از سفارش کل طول آرایش مورد نیاز را اندازه بگیرید.
ضخامت دیواره سیستم شما مستقیماً حداکثر آستانه فشار آن را تعیین می کند. ما این ضخامت بحرانی را با استفاده از برنامه های استاندارد لوله اندازه گیری می کنیم. شما باید تفاوت عملیاتی عملی بین برنامه 40 (استاندارد) و برنامه 80 (فوق سنگین) را درک کنید. جدول 80 دارای یک دیوار داخلی به میزان قابل توجهی ضخیم تر است که کمی قطر جریان داخلی را کاهش می دهد اما مقاومت سازه را به شدت افزایش می دهد. انتخاب خود را بر اساس فشار داخلی سیال، تنش مکانیکی خارجی و میزان خوردگی لازم در طول چندین دهه استفاده تنظیم کنید. شما باید به شدت دامپزشکی کنید اتصالات لوله های ضد زنگ صنعتی در برابر این معیارهای مهندسی خاص. اگر دوغاب های ساینده از طریق خط جریان پیدا کنند، دیواره های ضخیم تر جدول 80 طول عمر بیشتری را قبل از فرسایش ایجاد می کنند.
کاهش دما واقعیت فیزیکی اجتناب ناپذیر دیگری را در طراحی لوله کشی معرفی می کند. با افزایش دمای عملیاتی، حداکثر فشار کاری مجاز (MAWP) فلز به طور فعال کاهش می یابد. گرمای شدید اساساً ساختار مولکولی فولاد را ضعیف می کند. اتصالاتی که برای 2000 PSI در دمای اتاق درجه بندی شده است فقط می تواند 1200 PSI را در 400 درجه فارنهایت نگه دارد. شما باید استانداردهای ASME B31.3 را به عنوان لنز معتبر خود ارجاع دهید. این کدهای صنعتی فرمول های ریاضی دقیقی را برای محاسبه حاشیه ایمنی در دمای بالا و فشار بالا ارائه می دهند. غفلت از کاهش وزن اتصالات شما یک انفجار نهایی را تضمین می کند.
این متغیرها را نادیده بگیرید و خطرات شدید پیاده سازی را به تاسیسات خود دعوت می کنید. استفاده از نوک سینه های با وزن استاندارد در محیط های با ارتعاش بالا اغلب منجر به خرابی سریع مکانیکی می شود. به عنوان مثال، اتصال یک قطعه استاندارد Schedule 40 به طور مستقیم به تخلیه پمپ صنعتی باعث ایجاد استرس جنبشی شدید می شود. ارتعاش مداوم باعث ترک خوردگی خستگی درست در عمیق ترین قسمت ریشه نخ می شود. همیشه برنامههای ضخیمتری را مشخص کنید و استراتژیهای کاهش ارتعاش را برای مبارزه موثر با این تنش جنبشی در نظر بگیرید.
جوشکاری نخ، که اغلب به آن جوش سرد گفته می شود، بزرگترین خطر نصب برای سخت افزار فولاد ضد زنگ است. هنگامی که دو آلیاژ ضد زنگ یکسان را تحت گشتاور بالا به هم بچسبانید، اصطکاک شدید لایه اکسید محافظ میکروسکوپی را از بین می برد. فلزات لخت اساساً در سطح مولکولی با هم ذوب می شوند. به محض اینکه تند تند اتفاق افتاد، نمی توانید آن را معکوس کنید. باید اتصالات را از سیستم جدا کنید. برای مبارزه با این پدیده باید پروتکل های نصب سختگیرانه را اجرا کنید. استفاده اجباری از روان کننده های ضد گیر مبتنی بر نیکل یا تخصصی، قبل از شروع، تهوع را متوقف می کند. بهعلاوه، به تیمهای خود دستور دهید از سرعت نصب آهسته استفاده کنند، زیرا ابزارهای برقی گرمای بیش از حد تولید میکنند و فوراً باعث ایجاد تهوع میشوند.
خوردگی گالوانیکی خطر مخفی و پنهان دیگری را در سیستم های فلزی مخلوط ایجاد می کند. هرگز a را نخ نکنید نوک پستان فولادی ضد زنگ مستقیماً به فولاد کربنی، آهن گالوانیزه یا اجزای فلزی غیرمشابه. اگر محیط شما بسیار مرطوب باقی بماند یا شامل سیالات رسانا باشد، این تماس مستقیم فلز کمتر نجیب را از بین می برد. فولاد کربنی به عنوان یک آند عمل می کند و با سرعتی سریع زنگ می زند و در نهایت به طور کامل از بین می رود. همیشه از اتحادیه های دی الکتریک یا فلنج های جداسازی مناسب برای شکستن مسیر هدایت الکتریکی بین فلزات نامتناسب استفاده کنید.
قبل از اینکه هر سیستمی فعال شود، تمیزی سیستم توجه یکسانی را می طلبد. آماده سازی ضعیف به تجهیزات حساس پایین دست آسیب می زند.
همیشه پس از هر گونه برش یا اصلاح سفارشی، نخ ها را کاملاً جدا کنید.
محل اتصال را به دقت تمیز کنید تا باقیمانده روغن های برش یا گرد و غبار تولیدی پاک شود.
قبل از مونتاژ نهایی، تمام براده های فلزی را با استفاده از هوای فشرده صنعتی باد کنید.
نادیده گرفتن این مراحل ضروری اجازه می دهد تا زباله های سخت وارد جریان سیال شوند. این خرده های فلزی به راحتی جریان سنج حساس، شیرهای کنترل دقیق را از بین می برند و دسته های شیمیایی با خلوص بالا را آلوده می کنند.
زنجیره های تامین قابل اعتماد شفافیت کامل و تضمین کیفیت دقیق را می طلبد. یک تامینکننده معتبر باید بهراحتی گزارشهای آزمایش آسیاب (MTR) را برای هر دستهای که خریداری میکنید ارائه دهد. این اسناد تایید شده ترکیب شیمیایی دقیق، تعداد مقدار گرما، و ویژگی های عملکرد فیزیکی فولاد را به تفصیل شرح می دهد. بدون MTR معتبر، نمی توانید درجه واقعی آلیاژ را تأیید کنید. یک سند مفقود اغلب نشان دهنده فولاد ضعیف و ناسازگار است که تحت فشار از بین می رود.
تامین منابع بین المللی مستلزم رعایت دقیق استانداردهای تولید مستند است. شما باید بررسی کنید که آیا انتخاب شده اید یا خیر تامین کننده نوک پستان EN10241 به شدت به تلورانس های ابعادی پایبند است. آنها باید معیارهای مشخص شده توسط ISO، DIN، یا ASTM/ASME را بدون انحراف دنبال کنند. ارزیابی الف تولید کننده نوک پستان رزوه ای از جنس استنلس استیل نیاز به بررسی دقیق کیفیت ماشینکاری آنها دارد. توصیه می کنیم قبل از امضای قراردادهای بزرگ، یک بازرسی بصری روی دسته های نمونه انجام دهید. سطح نخ را برای صافی عالی بررسی کنید. شما باید فوراً هر قسمتی را که پارگی های فلزی، صداهای خشن یا اعماق ناسازگار را نشان می دهد رد کنید. پخ زدن 45 درجه مناسب روی لبه های رزوه غیرقابل مذاکره باقی می ماند، زیرا مستقیماً روی هم ترازی اولیه و قابلیت آب بندی تأثیر می گذارد.
معیارهای منطقی فهرست کوتاه را برای ایجاد روابط پایدار با فروشنده اعمال کنید. شرکا را صرفاً بر اساس پایین ترین قیمت واحد ارزیابی نکنید. شما همچنین باید در دسترس بودن موجودی مداوم و سازگاری دقیق CNC خودکار آنها را در نظر بگیرید. فروشنده ای که تخفیف های هنگفت ارائه می دهد، اغلب از تراش دستی استفاده می کند که منجر به پیچیدن نخ های ناسازگار در یک سفارش بزرگ می شود. توانایی آنها در رسیدگی به طولهای سفارشی، زمانهای چرخش سریع، یا آلیاژهای عجیب و غریب برای مقیاس، اغلب شرکای واقعی تولید را از دلالان کالاهای اساسی جدا میکند. یک فروشنده قوی به عنوان توسعه دهنده تیم مهندسی شما عمل می کند و تضمین می کند که هر جزء استانداردهای ایمنی پایه را رعایت می کند.
تعیین اتصالات مناسب نیازمند یک رویکرد بسیار متعادل است. شما باید درجه مواد، استاندارد نخ و ضخامت برنامه را با واقعیت های فیزیکی خاص محیط صنعتی خود به دقت بسنجید. یک گام اشتباه در انتخاب برنامه یا نادیده گرفتن در تطبیق موضوع، نشت خطرناک و خرابی گران قیمت را تضمین می کند. ما خریداران را تشویق می کنیم تا به طور فعال مشخصات لوله کشی فعلی خود را برای شناسایی نقاط ضعف بررسی کنند. نمونه های MTR را فوراً از تولیدکنندگان احتمالی خود درخواست کنید تا یک خط پایه اعتماد ایجاد کنید. اگر از خطوط پرفشار، خورنده یا دمای بالا استفاده می کنید، با مهندسان برنامه های تخصصی تماس بگیرید تا قبل از شروع خرید، طرح های سیستم شما را به طور جامع بررسی کنند. تلاش صحیح امروز از خرابی فاجعه بار خط لوله فردا جلوگیری می کند.
A: ما به شدت توصیه می کنیم از استفاده مجدد از آنها برای سیستم های فشار بحرانی خودداری کنید. نصب رزوه های مخروطی فلز را کمی تغییر شکل می دهد تا یک مهر و موم مکانیکی ایجاد شود. استفاده مجدد از رزوه هایی که قبلاً گشتاور شده اند، این آب بندی را به شدت به خطر می اندازد و خطر نشت مایع و گازگرفتگی رزوه را افزایش می دهد.
پاسخ: نوک سینه های بسته دارای نخ هایی در تمام طول خود هستند و هیچ ناحیه بدون نخ باقی نمی مانند. نوک سینه ها شامل یک بخش مرکزی شش ضلعی است. این بلوک مرکزی یک دستگیره ایمن برای آچارها فراهم می کند و نصب و جداسازی قابل توجهی را در حین نگهداری آسان تر می کند.
پاسخ: این امر به دلیل گازگرفتگی نخ یا جوش سرد اتفاق می افتد. اصطکاک بین آلیاژهای ضد زنگ یکسان لایه اکسید سطحی را از بین می برد و باعث ذوب شدن فلزات می شود. می توانید با نصب آهسته اتصالات و استفاده از روان کننده های تخصصی ضد گیر از این امر جلوگیری کنید.
A: شما باید شماره حرارت مهر شده بر روی اتصالات را با گزارش های تست آسیاب ارائه شده (MTRs) ارجاع دهید. برای کاربردهای حیاتی، آزمایش شناسایی مواد مثبت (PMI) را با استفاده از تحلیلگر XRF انجام دهید تا ترکیب شیمیایی دقیق را تأیید کنید.


