


malapit na
Piliin ang Iyong Site
Global
Social Media
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-21 Pinagmulan: Site


Pagkuha Ang mga pang-industriya na hindi kinakalawang na pipe fitting ay hindi lamang isang pagbili ng kalakal. Dapat mong ituring ito bilang isang kritikal na desisyon sa pamamahala sa peligro. Ang pagpili ng mga maling pagtutukoy ay hindi maiiwasang humahantong sa malubhang pagkabigo ng system. Ang mga pagtagas ay nakompromiso ang kaligtasan ng pasilidad, ang napaaga na kaagnasan ay nagpapababa ng mamahaling imprastraktura, at ang hindi inaasahang downtime ay mabilis na nakakaubos ng mga badyet sa pagpapatakbo. Ang pagtutugma ng isang tila simpleng bahagi ng tubo sa mga kumplikadong sistema ng tubo ay nagsasangkot ng mahigpit na teknikal na pagkakahanay. Dapat mong suriin ang tuluy-tuloy na media, mga pangangailangan sa presyon, at malupit na mga salik sa kapaligiran nang sabay-sabay. Ang pagwawalang-bahala sa mga variable na ito ay nagpapakilala ng mga nakatagong kahinaan sa iyong mga tuluy-tuloy na network.
Ang komprehensibong gabay na ito ay nagbibigay ng layunin, maaasahang balangkas para sa iyong mga koponan sa engineering at pagkuha. Matututunan ng mga propesyonal kung paano mabisang suriin ang eksaktong mga detalye. Tutulungan ka naming piliin ang eksaktong tamang mga bahagi habang pinananatiling mahigpit na kontrolado ang mga gastusin sa proyekto. Makakakuha ka ng mga naaaksyunan na insight sa pagpili ng materyal, kapal ng pader, pagsunod sa thread, at pag-verify ng vendor. Ang pagsunod sa mga alituntuning ito ay nagsisiguro na ang iyong imprastraktura ng piping ay mananatiling matatag, ligtas, at patuloy na gumagana.
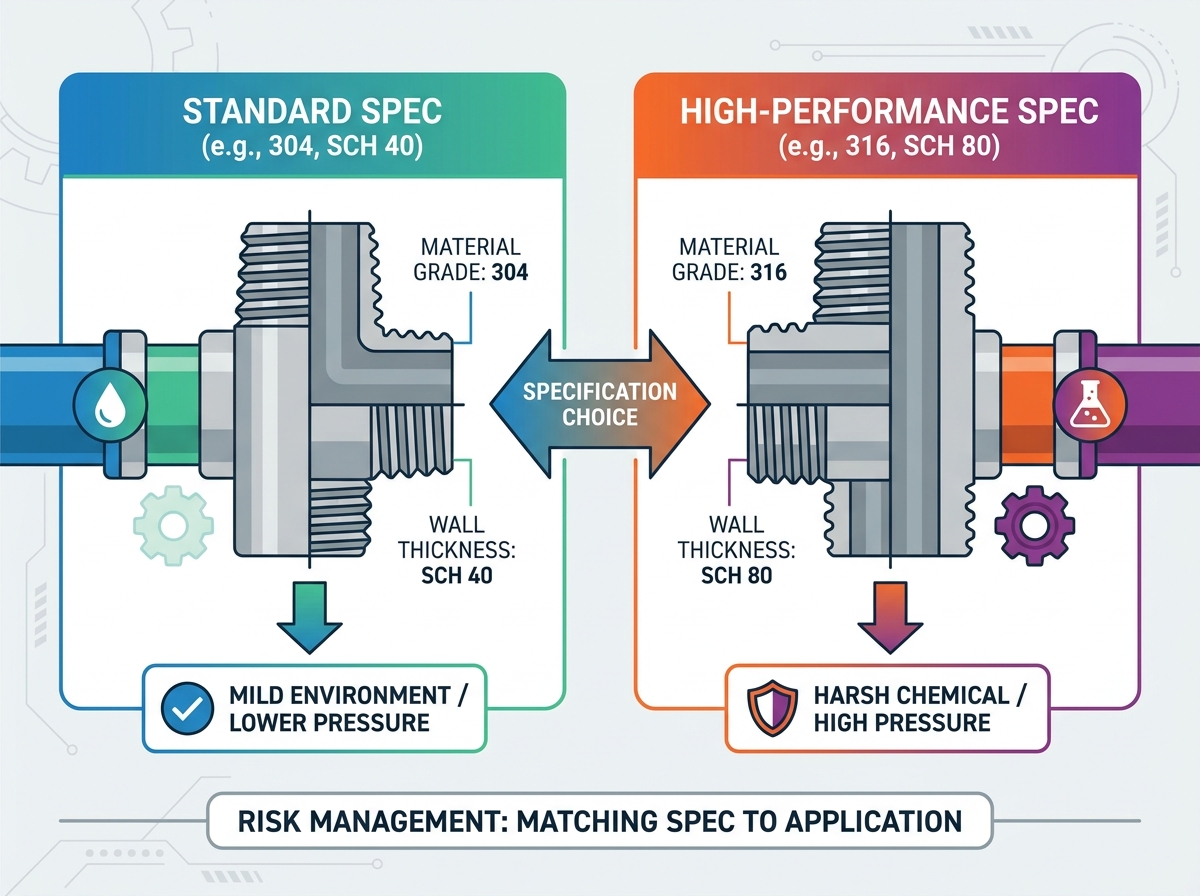
Ang pagpili ng materyal (304 vs. 316) ay dapat na mahigpit na nakaayon sa kemikal na pagkakalantad ng kapaligiran upang balansehin ang gastos at mahabang buhay.
Ang iskedyul ng tubo (kapal) ay nagdidikta ng kapasidad ng presyon; labis na pagtukoy sa iskedyul 80 kapag ang iskedyul na 40 ay sapat na ay lumilikha ng hindi kinakailangang timbang at gastos.
Ang hindi pagkakatugma ng thread (hal., NPT vs. BSPT) ay isang pangunahing sanhi ng pagkabigo ng system at magkasanib na pagtagas.
Ang pakikipagsosyo sa isang sertipikadong stainless steel na may sinulid na tagagawa ng utong ay nagsisiguro ng wastong kakayahang masubaybayan ng materyal at pagsunod sa mga pandaigdigang pamantayan (tulad ng EN10241).
Ang grado ng materyal ay bumubuo sa pundasyon ng anumang sistema ng tubo. Pangunahing pumipili ang mga inhinyero sa pagitan ng dalawang nangingibabaw na austenitic stainless steel na grado. Ang pag-unawa sa kanilang mga pagkakaiba sa kemikal ay pumipigil sa mga sakuna na pagkabigo sa kaagnasan.
Itinuturing ng mga propesyonal sa industriya ang 304 na hindi kinakalawang na asero ang karaniwang baseline para sa mga pangkalahatang aplikasyon. Naglalaman ito ng humigit-kumulang 18% chromium at 8% nickel. Ang partikular na kemikal na pampaganda ay nagbibigay ng mahusay na paglaban sa oksihenasyon. Perpektong pinangangasiwaan nito ang neutral na tubig, mga linya ng compressed air, at banayad na kemikal. Ang likas na kahusayan sa gastos ay ginagawa itong lubos na popular para sa karaniwang industriyal na katha. Gayunpaman, ang 304 ay nagtataglay ng mga makabuluhang limitasyon. Ito ay nananatiling lubhang madaling kapitan sa localized pitting kapag nalantad sa chlorides. Hindi ka dapat mag-deploy ng 304 na bahagi sa mga lugar sa baybayin o malapit sa mga de-icing salt.
Kapag naging masama ang kapaligiran, dapat kang mag-upgrade sa 316 stainless steel. Ang gradong ito ay nagdaragdag ng 2% hanggang 3% molibdenum sa alloy matrix. Ang molibdenum ay gumaganap bilang isang malakas na pagpigil laban sa chloride-induced pitting. Ang ilang partikular na bottom-of-the-funnel (BOFU) na sitwasyon ay ginagawang ganap na hindi mapag-usapan ang 316. Hinihiling ito ng mga kapaligiran sa dagat. Kinakailangan ito ng malupit na mga planta sa pagproseso ng kemikal. Eksklusibong umaasa dito ang mga lugar na may mataas na chloride, tulad ng mga pasilidad sa paggamot ng wastewater. Habang mas mataas ang upfront na presyo ng unit, pinipigilan ng 316 ang mabilis na pagkasira sa mga agresibong setting na ito.
Dapat mong suriin ang pangmatagalang integridad ng pagpapatakbo sa halip na paunang pagpepresyo ng unit. Inirerekomenda namin ang paggamit ng sumusunod na simpleng balangkas upang pumili sa pagitan 304/316 hindi kinakalawang na asero pipe fitting.
Kalagayang Pangkapaligiran |
Inirerekomendang Marka |
Pangunahing Katuwiran |
|---|---|---|
Panloob, malinis na tubig, o naka-compress na hangin |
304 Hindi kinakalawang na asero |
Nagbibigay ng sapat na paglaban sa kaagnasan habang pinapaliit ang mga paunang gastos sa proyekto. |
Sa labas, malayo sa mga baybayin o mga asin sa kalsada |
304 Hindi kinakalawang na asero |
Mabisang humahawak sa karaniwang atmospheric moisture at seasonal weathering. |
Mga kapaligiran sa dagat, mga pasilidad sa baybayin |
316 Hindi kinakalawang na asero |
Pinipigilan ng molybdenum ang mabilis na chloride pitting mula sa airborne sea salt. |
Pagproseso ng kemikal, acidic fluid media |
316 Hindi kinakalawang na asero |
Lumalaban sa mga agresibong pag-atake ng kemikal at binabawasan ang pangmatagalang dalas ng pagpapalit. |
Palaging i-verify ang carbon content ng iyong mga fitting. Maghanap ng mga pagtatalaga ng grado ng 'L', gaya ng 304L o 316L. Ang 'L' ay nagpapahiwatig ng mababang nilalaman ng carbon. Pinipigilan ng mababang carbon ang pag-ulan ng carbide sa panahon ng mga proseso ng high-heat welding. Ang maliit na detalyeng ito ay makabuluhang pinapanatili ang resistensya ng kaagnasan ng metal sa mga weld seams.
Ang pagtukoy sa tamang mga pisikal na sukat ay pumipigil sa mga sakuna na pagsabog at tinitiyak ang maayos na daloy ng likido. Dapat mong makabisado ang kaugnayan sa pagitan ng laki ng tubo at kapal ng pader.
Ang mga koponan sa pagkuha ay madalas na nahuhulog sa isang karaniwang sizing trap. Sinusukat nila ang panlabas na diameter (OD) at ipinapalagay na ito ay katumbas ng Nominal Pipe Size (NPS). Ang pagpapalagay na ito ay mapanganib na mali. Ang NPS ay nagsisilbing isang walang sukat na tagatukoy. Halimbawa, ang 2-inch NPS pipe ay hindi eksaktong 2 pulgada ang sukat sa labas ng diameter nito. Ang aktwal na OD para sa 2-inch NPS pipe ay 2.375 inches. Ang hindi pagkakatugma na ito ay nagdudulot ng malubhang mga error sa pagkuha. Dapat kang kumunsulta sa mga standardized na dimensional na chart bago maglagay ng mga order. Ang pagsukat ng mga umiiral na tubo ay nangangailangan ng mga dalubhasang calipers at mahigpit na pagsunod sa mga itinatag na talahanayan ng engineering.
Ang 'iskedyul' ay nagdidikta sa kapal ng pader ng tubo. Direktang tinutukoy nito ang kapasidad ng panloob na presyon ng sangkap.
Iskedyul 40 (Karaniwang Timbang): Ang iskedyul na ito ay nagsisilbing default ng industriya. Binabalanse nito ang integridad ng istruktura at timbang ng materyal nang mahusay. Dapat mong tukuyin ang Iskedyul 40 para sa low-to-medium pressure application. Perpektong gumagana ito para sa karaniwang pamamahagi ng tubig at mga low-pressure na pneumatic system.
Iskedyul 80 (Extra Heavy): Nagtatampok ang iskedyul na ito ng mas makapal na pader. Ito ay partikular na idinisenyo para sa mga kapaligiran na may mataas na presyon. Kailangan mo rin ng Iskedyul 80 para sa mga lubhang kinakaing unti-unti na kapaligiran. Unti-unting kinakain ng mga corrosive fluid ang panloob na materyal sa paglipas ng panahon. Ang sobrang kapal ay nagbibigay ng sakripisyong margin ng kaligtasan.
Ang sobrang pagtukoy sa iskedyul 80 kapag sapat na ang iskedyul na 40 ay lumilikha ng hindi kinakailangang timbang at nagpapalaki ng mga gastos sa proyekto. Sa kabaligtaran, ang paghahalo ng iba't ibang mga iskedyul sa loob ng parehong pipeline ay nagpapakilala ng mga malubhang panganib sa haydroliko. Lumilikha ng panloob na hakbang ang paglipat mula sa makapal na pader na Schedule 80 utong patungo sa mas manipis na Schedule 40 fitting. Ang biglaang pagbabago ng geometry na ito ay nagpapalitaw ng kaguluhan sa daloy. Pinapabilis ng turbulence ang localized erosion sa loob ng pipe. Palaging panatilihin ang pare-parehong mga panloob na diameter sa iyong buong network ng likido.
Ang mga detalye ng thread ay nagdidikta kung gaano ka secure ang pagsasama-sama ng iyong mga bahagi ng piping. Ang pagkuha ng maling ito ay ginagarantiyahan ang agarang pagkabigo ng system.
Ang industriyal na mundo ay pangunahing umaasa sa dalawang nangingibabaw na taper thread na pamantayan. Ang National Pipe Thread (NPT) ay nangingibabaw sa mga pamilihan sa Hilagang Amerika. Ang British Standard Pipe Taper (BSPT) ay nangingibabaw sa Europe, Asia, at Oceania. Mukhang magkapareho ang mga ito sa hindi sanay na mata, ngunit nananatiling hindi magkatugma ang mga ito.
Nagtatampok ang NPT ng 60-degree na anggulo ng thread. Ang mga taluktok at lambak nito ay patag. Gumagamit ang BSPT ng 55-degree na anggulo ng thread. Ang mga taluktok at lambak nito ay bilugan. Ang kanilang mga thread pitch ay magkakaiba din sa iba't ibang nominal na laki. Lumilikha ito ng isang kritikal na mekanikal na panganib. Ang pagpilit ng isang NPT nipple sa isang BSPT fitting ay agad na sumisira sa mga thread. Nagdudulot ito ng matinding cross-threading. Ang kasukasuan ay hindi kailanman tatatakan nang maayos, at ang mga mapanganib na pagtagas ay hindi maiiwasan sa ilalim ng presyon.
Hindi ka maaaring umasa sa mga visual na inspeksyon lamang upang i-verify ang kalidad ng thread. Dapat mong hilingin ang pagsunod sa mahigpit na mga pamantayan sa dimensyon at pagsubok. Ang ASTM A733 ay nagdidikta ng mga eksaktong sukat, mga kinakailangan sa pag-thread, at kalidad ng materyal para sa mga pipe nipples. Ang mga internasyonal na proyekto ay madalas na humihiling ng mga pagtutukoy sa Europa. Lubos naming inirerekumenda ang pagkuha ng iyong mga bahagi mula sa isang itinatag EN10241 supplier ng utong . Gumagamit ang mga sertipikadong supplier ng mga naka-calibrate na thread gauge upang magarantiya ang ganap na katumpakan. Tinitiyak nila na ang iyong mga bahagi ay nakakatugon sa mahigpit na internasyonal na mga utos sa pagsunod.
Ang hindi kinakalawang na asero ay nagtataglay ng kakaibang pisikal na kahinaan na tinatawag na thread galling. Ang metal ay umaasa sa isang microscopic passive oxide layer para sa corrosion resistance. Kapag hinigpitan mo ang dalawang hindi kinakalawang na sinulid, aalisin ng friction ang protective layer na ito. Ang mga hilaw na ibabaw ng metal ay direktang nakikipag-ugnay sa isa't isa sa ilalim ng mataas na presyon. Nag-cool-weld agad sila. Ang permanenteng pagsamsam na ito ay sumisira sa magkabilang bahagi.
Dapat mong ipatupad ang mga karaniwang kasanayan sa pag-iwas sa panahon ng pag-install. Huwag kailanman mag-ipon ng mga tuyong hindi kinakalawang na sinulid. Inirerekomenda naming balutin nang mahigpit ang mga male thread gamit ang high-density, nickel-infused PTFE tape. Maglagay ng katugmang anaerobic thread sealant paste sa ibabaw ng tape. Pinipigilan ng dual-layer na lubrication na ito ang friction at tinitiyak ang isang walang kamali-mali, leak-proof na seal.
Tinutukoy ng proseso ng pisikal na pagmamanupaktura kung gaano kahusay pinangangasiwaan ng isang bahagi ang mekanikal na stress. Dapat mong piliin ang tamang paraan ng pagtatayo para sa iyong partikular na mga parameter ng pagpapatakbo.
Ang pagpili sa pagitan ng seamless at welded construction ay nakakaapekto sa integridad ng istruktura at mga badyet sa pagkuha.
Welded Construction: Ang mga tagagawa ay nagpapagulong ng mga flat steel strips sa mga tubo at hinangin ang tahi nang pahaba. Ginagawang lubos na maaasahan ng mga modernong Electric Resistance Welding (ERW) ang mga bahaging ito. Ang mga welded nipples ay cost-effective. Ang mga ito ay ganap na angkop para sa karamihan ng mga karaniwang pang-industriyang aplikasyon, kabilang ang tubig sa munisipyo at mababang presyon ng kemikal na transportasyon.
Walang Seamless na Konstruksyon: Ang mga tagagawa ay nagpapalabas ng mga solidong bakal na billet upang lumikha ng mga seamless na tubo. Ang prosesong ito ay ganap na nag-aalis ng kahinaan ng weld seam. Lumilikha ito ng isang pare-parehong malakas na sangkap. Dapat mong tukuyin ang tuluy-tuloy na konstruksyon para sa mga linyang may mataas na presyon. Mga linya ng kritikal na serbisyo na nangangailangan ng mahigpit na pagsunod sa API o ASME B31.3 code na nag-uutos ng mga walang putol na bahagi. Hinahawakan nila ang matinding pressure surges nang hindi nanganganib na maputol ang tahi.
Tinukoy ng mga inhinyero ang iba't ibang pagtatapos ng pagtatapos batay sa eksaktong mga kinakailangan sa katha. Dapat mong maunawaan ang mga karaniwang pagdadaglat sa industriya upang makapag-order nang tama.
TBE (Threaded Both Ends): Ito ang nananatiling pinakakaraniwang configuration. Pinutol ng mga tagagawa ang karaniwang taper thread sa magkabilang dulo ng pipe. Gumagamit ka ng TBE nipples upang direktang ikonekta ang dalawang babaeng sinulid na kabit.
TOE (Threaded One End): Nagtatampok ang isang dulo ng karaniwang mga thread. Ang kabilang dulo ay nananatiling ganap na plain at square-cut. Gumagamit ka ng mga configuration ng TOE para sa paglipat sa pagitan ng iba't ibang paraan ng pagpupulong. Halimbawa, ikinakabit ng mga welder ang plain end sa isang welded piping network, na iniiwan ang sinulid na dulo na nakalantad upang ikabit ang isang sinulid na balbula.
PBE (Plain Both Ends): Ang magkabilang dulo ay nananatiling unthreaded. Pinutol ng mga tagagawa ang mga ito ng parisukat at maingat na i-deburr ang mga ito. Gumagamit ka ng mga bahagi ng PBE na eksklusibo para sa mga aplikasyon ng socket weld o mga espesyal na pagsasaayos ng butt weld.
Iwasan ang pag-order ng TOE nipples kapag kailangan mo ng espesyal na tapyas. Ang mga karaniwang bahagi ng TOE ay nagtatampok ng mga square-cut na plain na dulo. Kung ang iyong mga welder ay nangangailangan ng isang tumpak na 37.5-degree na bevel para sa butt welding, dapat mong tukuyin ang BBE (Beveled Both Ends) o BOE (Beveled One End). Ang pagwawalang-bahala sa detalyeng ito ay nagpipilit sa mga welder na gumiling ng mga bevel nang manu-mano sa lugar, na nag-aaksaya ng mahalagang oras ng paggawa.
Pinoprotektahan ng pagpili ng tamang vendor ang iyong buong sistema ng piping. Dapat mong i-audit nang mahigpit ang mga potensyal na supplier bago mag-isyu ng mga purchase order.
Huwag tumanggap ng mga pasalitang garantiya tungkol sa mga materyal na grado. Dapat kang humingi ng matibay na dokumentasyon. Nangangailangan ng Mill Test Reports (MTRs) para sa bawat solong batch na bibilhin mo. Ang MTR ay nagbibigay ng eksaktong pagkasira ng kemikal at pisikal na katangian ng pinagmumulan ng bakal. Higit pa rito, humiling ng mga ulat sa pagsubok ng Positive Material Identification (PMI). Gumagamit ang pagsusuri ng PMI ng X-ray fluorescence na mga aparato upang i-verify ang komposisyon ng haluang metal sa tapos na produkto. Ang mga hakbang na ito ay nagpapatunay na talagang nakukuha mo ang 304 o 316 na grado na binayaran mo.
Isang premier Kinokontrol ng tagagawa ng nipple na may sinulid na hindi kinakalawang na asero ang kanilang buong kapaligiran sa produksyon. Tayahin kung pinangangasiwaan nila ang pagkuha ng hilaw na materyal, pagputol ng tubo, precision threading, at final passivation sa loob ng bahay. Kapag a Ini-outsource ng tagagawa ng BSPT threaded fittings ang mga hakbang na ito, nasira ang kontrol sa kalidad. Ang pagpoproseso sa loob ng bahay ay ginagarantiyahan ang mahigpit na pagsunod sa mga dimensional tolerance at superior surface finish.
Ang mga proyektong pang-industriya ay bihirang sumusunod sa perpektong karaniwang sukat. Suriin ang kakayahan ng vendor na mag-supply ng mga hindi karaniwang haba nang mabilis. Tanungin kung kaya nila ang mga custom na configuration ng thread, gaya ng paghahalo ng NPT sa isang gilid at BSPT sa kabilang panig. Panghuli, tasahin ang lalim ng kanilang imbentaryo. Ang isang maaasahang tagapagtustos ay dapat tuparin ang malalaking dami ng pagpapatakbo nang hindi pinahaba ang mga oras ng pag-lead nang hindi katanggap-tanggap. Ang mga pagkaantala sa paghahatid ng pipe fitting ay madalas na huminto sa buong proyekto ng konstruksiyon.
Mag-ingat sa mga supplier na nag-aalok ng mga presyo na mas mababa sa average ng merkado. Sa industriya ng bakal, nakukuha mo ang eksaktong binabayaran mo. Ang hindi karaniwang mababang presyo ay kadalasang nagpapahiwatig ng paggamit ng recycled, mababang scrap metal. Maaaring ipahiwatig din nito na nilaktawan ng supplier ang mga mandatoryong pamamaraan sa pagsukat ng thread upang mapabilis ang produksyon. Ang pag-install ng mga mura, out-of-tolerance na bahagi ay ginagarantiyahan ang mga mamahaling leaks at agarang pagsasara ng system.
Pagtukoy ng maaasahan Ang Stainless Steel Nipple ay nangangailangan ng pagbabalanse ng maraming teknikal na variable. Dapat mong ihanay ang mga grado ng materyal, kapal ng pader, at mahigpit na pamantayan ng thread laban sa iyong mga partikular na hinihingi ng system. Ang pagtrato sa prosesong ito bilang isang kritikal na desisyon sa engineering ay nagpoprotekta sa iyong pasilidad mula sa mga mapanganib na pagtagas at sakuna na downtime.
Bago ka humiling ng isang quote, i-audit nang maigi ang iyong kasalukuyang mga kinakailangan sa system. I-verify ang iyong maximum na operating pressure. Kumpirmahin ang eksaktong kemikal na katangian ng iyong fluid media. Suriin ang iyong umiiral na mga piping network upang matukoy kung kailangan mo ng mga thread ng NPT o BSPT.
Huwag hayaan ang mga teknikal na detalyeng ito sa pagkakataon. Kumonsulta sa engineering o sales team ng iyong napiling vendor para suriin ang iyong eksaktong mga kinakailangan. Humiling ng mga sample na sinusuportahan ng MTR upang i-verify mismo ang kalidad. Kapag nakumpirma mo na ang kanilang mga kakayahan, mag-secure ng custom na bulk quote para mapanatiling maayos at ligtas ang iyong proyekto.
A: Dapat mong sukatin ito end-to-end. Kasama sa pagsukat na ito ang lahat ng sinulid na bahagi. Tinutukoy ito ng mga propesyonal sa industriya bilang Pangkalahatang Haba (OAL). Huwag sukatin lamang ang hindi sinulid na gitnang shank. Palaging tukuyin ang eksaktong OAL kapag nag-order upang matiyak ang tamang pagkakasya sa loob ng iyong piping assembly.
A: Ang malapit na utong ay nagtatampok ng tuluy-tuloy na mga sinulid sa buong haba nito. Wala itong ganap na hindi sinulid na gitnang shank. Dapat mong iwasan ito sa mga high-torque assemblies. Dapat hawakan ng mga installer ang mga thread nang direkta gamit ang pipe wrench upang higpitan ito. Ang mahigpit na pagkakahawak na ito ay dinudurog ang mga sinulid at nag-aanyaya ng matinding pagtagas.
A: Lubos naming ipinapayo laban sa pagsasanay na ito. Ang paghahalo ng magkakaibang mga metal sa mga sistema ng likido ay nagpapalitaw ng galvanic corrosion nang mabilis. Ang hindi gaanong marangal na metal ay mababawasan, kalawang, at mabibigo. Nagiging sanhi ito ng sakuna na kabiguan ng magkasanib na paglipas ng panahon. Palaging itugma ang mga nipples na hindi kinakalawang na asero sa kaukulang mga kabit na hindi kinakalawang na asero.
A: Walang nag-iisang static pressure rating para sa pipe nipples. Ang eksaktong kapasidad ay ganap na nakasalalay sa iskedyul ng pipe, grado ng materyal, at temperatura ng pagpapatakbo. Ang mas mataas na temperatura ay makabuluhang binabawasan ang kapasidad ng presyon. Palaging kalkulahin ang mga kinakailangang rating batay sa karaniwang ASME B31.3 piping code para sa iyong partikular na kapaligiran.


