


dekat
Pilih Tapak Anda
Global
Media Sosial
Pandangan: 0 Pengarang: Editor Tapak Masa Terbit: 2026-08-21 Asal: tapak


Memeroleh kelengkapan paip tahan karat industri bukan sekadar pembelian komoditi. Anda mesti menganggapnya sebagai keputusan pengurusan risiko yang kritikal. Memilih spesifikasi yang salah pasti membawa kepada kegagalan sistem yang teruk. Kebocoran menjejaskan keselamatan kemudahan, kakisan pramatang merendahkan infrastruktur yang mahal, dan masa henti yang tidak dijangka menghabiskan belanjawan operasi dengan cepat. Memadankan komponen paip yang kelihatan mudah dengan sistem paip kompleks melibatkan penjajaran teknikal yang ketat. Anda mesti menilai media cecair, permintaan tekanan, dan faktor persekitaran yang keras secara serentak. Mengabaikan pembolehubah ini memperkenalkan kelemahan tersembunyi ke dalam rangkaian cecair anda.
Panduan komprehensif ini menyediakan rangka kerja yang objektif dan boleh dipercayai untuk pasukan kejuruteraan dan perolehan anda. Profesional akan belajar cara menilai spesifikasi yang tepat dengan berkesan. Kami akan membantu anda memilih komponen yang betul-betul tepat sambil memastikan perbelanjaan projek terkawal dengan ketat. Anda akan mendapat cerapan yang boleh diambil tindakan tentang pemilihan bahan, ketebalan dinding, pematuhan benang dan pengesahan vendor. Mengikuti garis panduan ini memastikan infrastruktur paip anda kekal teguh, selamat dan beroperasi secara berterusan.
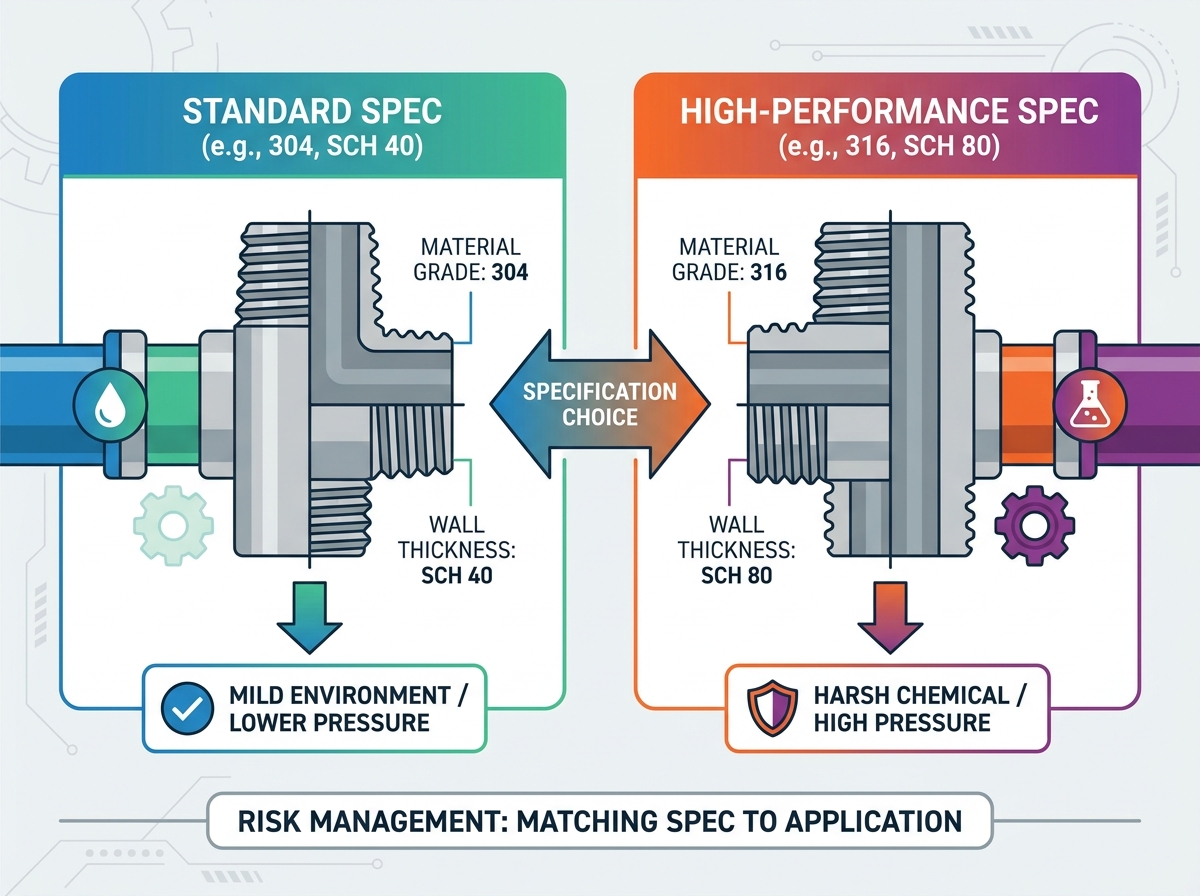
Pemilihan bahan (304 lwn. 316) mesti sejajar dengan pendedahan kimia persekitaran untuk mengimbangi kos dan jangka hayat.
Jadual paip (ketebalan) menentukan kapasiti tekanan; terlalu menentukan jadual 80 apabila jadual 40 mencukupi mewujudkan berat dan kos yang tidak perlu.
Benang tidak padan (cth, NPT lwn. BSPT) ialah punca utama kegagalan sistem dan kebocoran sendi.
Bekerjasama dengan pengeluar puting berulir keluli tahan karat yang diperakui memastikan kebolehkesanan bahan yang betul dan pematuhan dengan piawaian global (seperti EN10241).
Gred bahan membentuk asas bagi mana-mana sistem paip. Jurutera terutamanya memilih antara dua gred keluli tahan karat austenit yang dominan. Memahami perbezaan kimia mereka menghalang kegagalan kakisan bencana.
Profesional industri menganggap keluli tahan karat 304 sebagai garis asas standard untuk aplikasi umum. Ia mengandungi kira-kira 18% kromium dan 8% nikel. Solek kimia khusus ini memberikan rintangan pengoksidaan yang sangat baik. Ia mengendalikan air neutral, saluran udara termampat dan bahan kimia ringan dengan sempurna. Kecekapan kos yang wujud menjadikannya sangat popular untuk fabrikasi industri standard. Walau bagaimanapun, 304 mempunyai had yang ketara. Ia kekal sangat terdedah kepada pitting setempat apabila terdedah kepada klorida. Anda tidak boleh menggunakan 304 komponen di kawasan pantai atau berhampiran garam penyah ais.
Apabila persekitaran berubah menjadi bermusuhan, anda mesti menaik taraf kepada keluli tahan karat 316. Gred ini menambah 2% hingga 3% molibdenum kepada matriks aloi. Molibdenum bertindak sebagai penghalang yang kuat terhadap pitting yang disebabkan oleh klorida. Senario bahagian bawah corong (BOFU) tertentu menjadikan 316 tidak boleh dirunding sama sekali. Persekitaran marin menuntutnya. Loji pemprosesan kimia yang keras memerlukannya. Kawasan pendedahan berklorida tinggi, seperti kemudahan rawatan air sisa, bergantung sepenuhnya padanya. Walaupun harga unit pendahuluan lebih tinggi, 316 menghalang kemerosotan pesat dalam tetapan agresif ini.
Anda mesti menilai integriti operasi jangka panjang dan bukannya harga unit awal. Kami mengesyorkan menggunakan rangka kerja mudah berikut untuk memilih antara Kelengkapan paip keluli tahan karat 304/316.
Keadaan Persekitaran |
Gred Disyorkan |
Justifikasi Utama |
|---|---|---|
Air dalaman, bersih, atau udara termampat |
304 Keluli Tahan Karat |
Menyediakan rintangan kakisan yang mencukupi sambil meminimumkan kos projek awal. |
Luar, jauh dari pantai atau garam jalan |
304 Keluli Tahan Karat |
Mengendalikan kelembapan atmosfera standard dan luluhawa bermusim dengan berkesan. |
Persekitaran marin, kemudahan pantai |
316 Keluli Tahan Karat |
Molibdenum menghalang pitting cepat klorida daripada garam laut bawaan udara. |
Pemprosesan kimia, media cecair berasid |
316 Keluli Tahan Karat |
Menentang serangan kimia yang agresif dan mengurangkan kekerapan penggantian jangka panjang. |
Sentiasa sahkan kandungan karbon bagi kelengkapan anda. Cari sebutan gred 'L', seperti 304L atau 316L. 'L' menunjukkan kandungan karbon rendah. Karbon rendah menghalang pemendakan karbida semasa proses kimpalan haba tinggi. Perincian kecil ini dengan ketara mengekalkan rintangan kakisan logam pada jahitan kimpalan.
Menentukan dimensi fizikal yang betul menghalang letupan bencana dan memastikan aliran bendalir lancar. Anda mesti menguasai hubungan antara saiz paip dan ketebalan dinding.
Pasukan perolehan sering jatuh ke dalam perangkap ukuran biasa. Mereka mengukur diameter luar (OD) dan menganggap ia sama dengan Saiz Paip Nominal (NPS). Andaian ini sangat tidak betul. NPS berfungsi sebagai penunjuk tanpa dimensi. Sebagai contoh, paip NPS 2 inci tidak mengukur tepat 2 inci merentas diameter luarnya. OD sebenar untuk paip NPS 2 inci ialah 2.375 inci. Ketidakpadanan ini menyebabkan ralat perolehan yang teruk. Anda mesti merujuk carta dimensi piawai sebelum membuat pesanan. Mengukur paip sedia ada memerlukan kaliper khusus dan pematuhan ketat kepada jadual kejuruteraan yang telah ditetapkan.
'Jadual' menentukan ketebalan dinding paip. Ia secara langsung menentukan kapasiti tekanan dalaman komponen.
Jadual 40 (Berat Standard): Jadual ini berfungsi sebagai lalai industri. Ia mengimbangi integriti struktur dan berat bahan dengan cekap. Anda harus menentukan Jadual 40 untuk aplikasi tekanan rendah hingga sederhana. Ia berfungsi dengan sempurna untuk pengedaran air standard dan sistem pneumatik tekanan rendah.
Jadual 80 (Lebih Berat): Jadual ini mempunyai dinding yang lebih tebal dengan ketara. Ia direka khusus untuk persekitaran tekanan tinggi. Anda juga memerlukan Jadual 80 untuk persekitaran yang sangat menghakis. Cecair menghakis secara beransur-ansur memakan bahan dalaman dari semasa ke semasa. Ketebalan tambahan memberikan margin keselamatan pengorbanan.
Terlalu menentukan jadual 80 apabila jadual 40 mencukupi menghasilkan berat yang tidak perlu dan meningkatkan kos projek. Sebaliknya, mencampurkan jadual yang berbeza dalam saluran paip yang sama memperkenalkan risiko hidraulik yang teruk. Beralih daripada puting Jadual 80 berdinding tebal kepada pemasangan Jadual 40 yang lebih nipis mencipta langkah dalaman. Perubahan geometri secara tiba-tiba ini mencetuskan pergolakan aliran. Pergolakan mempercepatkan hakisan setempat di dalam paip. Sentiasa mengekalkan diameter dalaman yang konsisten di seluruh rangkaian bendalir anda.
Spesifikasi benang menentukan sejauh mana komponen paip anda dicantumkan dengan selamat. Mendapat kesilapan ini menjamin kegagalan sistem serta-merta.
Dunia perindustrian bergantung terutamanya pada dua standard benang tirus yang dominan. Benang Paip Nasional (NPT) menguasai pasaran Amerika Utara. British Standard Pipe Taper (BSPT) menguasai Eropah, Asia dan Oceania. Mereka kelihatan sama dengan mata yang tidak terlatih, tetapi mereka tetap pada asasnya tidak serasi.
NPT mempunyai sudut benang 60 darjah. Puncak dan lembahnya rata. BSPT menggunakan sudut benang 55 darjah. Puncak dan lembahnya bulat. Padang benang mereka juga berbeza merentasi pelbagai saiz nominal. Ini mewujudkan risiko mekanikal yang kritikal. Memaksa puting NPT ke dalam pemasangan BSPT memusnahkan benang serta-merta. Ia menyebabkan benang silang yang teruk. Sambungan tidak akan mengelak dengan betul, dan kebocoran berbahaya menjadi tidak dapat dielakkan di bawah tekanan.
Anda tidak boleh bergantung pada pemeriksaan visual sahaja untuk mengesahkan kualiti benang. Anda mesti menuntut pematuhan dengan piawaian dimensi dan ujian yang ketat. ASTM A733 menentukan dimensi tepat, keperluan benang dan kualiti bahan untuk puting paip. Projek antarabangsa sering menuntut spesifikasi Eropah. Kami amat mengesyorkan untuk mendapatkan komponen anda daripada yang ditubuhkan EN10241 pembekal puting . Pembekal yang disahkan menggunakan tolok benang yang ditentukur untuk menjamin ketepatan mutlak. Mereka memastikan komponen anda memenuhi mandat pematuhan antarabangsa yang ketat.
Keluli tahan karat mempunyai kelemahan fizikal yang unik yang dipanggil thread galling. Logam bergantung pada lapisan oksida pasif mikroskopik untuk rintangan kakisan. Apabila anda mengetatkan dua benang tahan karat bersama-sama, geseran menanggalkan lapisan pelindung ini. Permukaan logam mentah bersentuhan antara satu sama lain secara langsung di bawah tekanan tinggi. Mereka mengimpal sejuk serta-merta. Rampasan kekal ini merosakkan kedua-dua komponen.
Anda mesti melaksanakan amalan pencegahan standard semasa pemasangan. Jangan sekali-kali memasang benang tahan karat kering. Kami mengesyorkan balut benang lelaki dengan ketat dengan pita PTFE berketumpatan tinggi yang diselitkan nikel. Sapukan pes sealant benang anaerobik yang serasi di atas pita. Pelinciran dwi-lapisan ini menghalang geseran dan memastikan pengedap yang sempurna dan kalis bocor.
Proses pembuatan fizikal menentukan sejauh mana komponen mengendalikan tekanan mekanikal. Anda mesti memilih kaedah pembinaan yang betul untuk parameter operasi khusus anda.
Pilihan antara pembinaan lancar dan dikimpal memberi kesan kepada integriti struktur dan belanjawan perolehan.
Pembinaan Dikimpal: Pengilang menggulung jalur keluli rata ke dalam tiub dan mengimpal jahitan secara membujur. Teknik Kimpalan Rintangan Elektrik Moden (ERW) menjadikan komponen ini sangat boleh dipercayai. Puting yang dikimpal adalah kos efektif. Ia amat sesuai untuk kebanyakan aplikasi industri standard, termasuk air perbandaran dan pengangkutan kimia tekanan rendah.
Pembinaan Lancar: Pengilang menyemperit bilet keluli pepejal untuk mencipta paip lancar. Proses ini menghapuskan sepenuhnya kelemahan jahitan kimpalan. Ia mencipta komponen yang seragam kuat. Anda mesti menentukan pembinaan lancar untuk talian tekanan tinggi. Barisan perkhidmatan kritikal yang memerlukan kod API yang ketat atau kod ASME B31.3 mandat komponen lancar. Mereka mengendalikan lonjakan tekanan yang melampau tanpa risiko jahitan jahitan.
Jurutera menentukan kemasan akhir yang berbeza berdasarkan keperluan fabrikasi yang tepat. Anda mesti memahami singkatan industri standard untuk memesan dengan betul.
TBE (Kedua-dua Hujung Berulir): Ini kekal sebagai konfigurasi yang paling biasa. Pengilang memotong benang tirus standard pada kedua-dua hujung paip. Anda menggunakan puting TBE untuk menyambung dua kelengkapan berulir perempuan secara terus.
TOE (Berulir Satu Hujung): Satu hujung mempunyai benang standard. Hujung yang satu lagi kekal sama rata dan berpotongan segi empat sama. Anda menggunakan konfigurasi TOE untuk peralihan antara kaedah pemasangan yang berbeza. Sebagai contoh, pengimpal memasang hujung biasa pada rangkaian paip yang dikimpal, meninggalkan hujung berulir terdedah untuk memasang injap berulir.
PBE (Kedua-dua Hujung Biasa): Kedua-dua hujung kekal tidak berbenang. Pengilang memotongnya persegi dan membersihkannya dengan berhati-hati. Anda menggunakan komponen PBE secara eksklusif untuk aplikasi kimpalan soket atau konfigurasi kimpalan punggung khusus.
Elakkan memesan puting TOE apabila anda benar-benar memerlukan serong khusus. Komponen TOE standard mempunyai hujung biasa yang dipotong segi empat sama. Jika pengimpal anda memerlukan serong 37.5 darjah yang tepat untuk kimpalan punggung, anda mesti menyatakan BBE (Serong Kedua-dua Hujung) atau BOE (Serong Satu Hujung). Mengabaikan butiran ini memaksa pengimpal untuk mengisar serong secara manual di tapak, membazirkan masa kerja yang berharga.
Memilih vendor yang betul melindungi keseluruhan sistem paip anda. Anda mesti mengaudit bakal pembekal dengan teliti sebelum mengeluarkan pesanan pembelian.
Jangan terima jaminan lisan mengenai gred bahan. Anda mesti menuntut dokumentasi keras. Memerlukan Laporan Ujian Kilang (MTR) untuk setiap kelompok yang anda beli. MTR menyediakan pecahan kimia yang tepat dan sifat fizikal keluli sumber. Tambahan pula, minta laporan ujian Pengenalpastian Bahan Positif (PMI). Ujian PMI menggunakan peranti pendarfluor sinar-X untuk mengesahkan komposisi aloi pada produk siap. Langkah-langkah ini mengesahkan anda sebenarnya mendapat gred 304 atau 316 yang anda bayar.
Seorang perdana menteri pengeluar puting berulir keluli tahan karat mengawal keseluruhan persekitaran pengeluaran mereka. Menilai sama ada mereka mengendalikan penyumberan bahan mentah, pemotongan paip, penjalinan ketepatan dan pemasifan akhir secara dalaman. Apabila a Pengeluar kelengkapan berulir BSPT menyumber luar langkah-langkah ini, kawalan kualiti rosak. Pemprosesan dalaman menjamin pematuhan ketat kepada toleransi dimensi dan kemasan permukaan yang unggul.
Projek perindustrian jarang mengikut dimensi standard yang sempurna. Nilai keupayaan vendor untuk membekalkan panjang bukan standard dengan cepat. Tanya sama ada mereka boleh mengendalikan konfigurasi benang tersuai, seperti mencampurkan NPT pada satu bahagian dan BSPT pada satu lagi. Akhir sekali, nilaikan kedalaman inventori mereka. Pembekal yang boleh dipercayai mesti memenuhi larian volum besar tanpa memanjangkan masa petunjuk yang tidak boleh diterima. Kelewatan dalam penghantaran pemasangan paip kerap menghentikan keseluruhan projek pembinaan.
Berhati-hati dengan pembekal yang menawarkan harga secara drastik di bawah purata pasaran. Dalam industri keluli, anda mendapat apa yang anda bayar. Harga rendah yang luar biasa sering menunjukkan penggunaan kitar semula, besi buruk yang lebih rendah. Ia juga mungkin menunjukkan bahawa pembekal melangkau prosedur mengukur benang mandatori untuk mempercepatkan pengeluaran. Memasang komponen yang murah dan di luar toleransi menjamin kebocoran mahal dan penutupan sistem serta-merta.
Menentukan yang boleh dipercayai Puting Keluli Tahan Karat memerlukan mengimbangi pelbagai pembolehubah teknikal. Anda mesti menyelaraskan gred bahan, ketebalan dinding dan piawaian benang yang ketat terhadap permintaan sistem khusus anda. Menganggap proses ini sebagai keputusan kejuruteraan kritikal melindungi kemudahan anda daripada kebocoran berbahaya dan masa henti yang membawa bencana.
Sebelum anda meminta sebut harga, audit keperluan sistem semasa anda dengan teliti. Sahkan tekanan operasi maksimum anda. Sahkan sifat kimia sebenar media cecair anda. Semak rangkaian paip sedia ada anda untuk mengenal pasti sama ada anda memerlukan benang NPT atau BSPT.
Jangan biarkan spesifikasi teknikal ini secara kebetulan. Rujuk dengan pasukan kejuruteraan atau jualan vendor pilihan anda untuk menyemak keperluan tepat anda. Minta sampel yang disokong MTR untuk mengesahkan kualiti secara langsung. Sebaik sahaja anda mengesahkan keupayaan mereka, dapatkan sebut harga pukal tersuai untuk memastikan projek anda bergerak dengan cekap dan selamat.
J: Anda mesti mengukurnya dari hujung ke hujung. Pengukuran ini termasuk semua bahagian berulir. Profesional industri merujuk kepada ini sebagai Panjang Keseluruhan (OAL). Jangan ukur batang tengah yang tidak berulir sahaja. Sentiasa nyatakan OAL yang tepat semasa membuat pesanan untuk memastikan kesesuaian yang sesuai dalam pemasangan paip anda.
J: Puting yang rapat mempunyai benang berterusan di seluruh panjangnya. Ia tidak mempunyai batang tengah yang tidak berulir sepenuhnya. Anda harus mengelakkannya dalam pemasangan tork tinggi. Pemasang mesti menggenggam benang terus dengan sepana paip untuk mengetatkannya. Cengkaman ini meremukkan benang dan mengundang kebocoran yang teruk.
J: Kami sangat menasihatkan agar tidak mengamalkan amalan ini. Mencampurkan logam yang tidak serupa dalam sistem bendalir mencetuskan kakisan galvanik dengan cepat. Logam yang kurang mulia akan merosot, berkarat, dan gagal. Ini menyebabkan kerosakan sendi yang teruk dari masa ke masa. Sentiasa padankan puting keluli tahan karat dengan kelengkapan keluli tahan karat yang sepadan.
J: Penarafan tekanan statik tunggal tidak wujud untuk puting paip. Kapasiti yang tepat bergantung sepenuhnya pada jadual paip, gred bahan, dan suhu operasi. Suhu yang lebih tinggi mengurangkan kapasiti tekanan dengan ketara. Sentiasa mengira penilaian yang diperlukan berdasarkan kod paip ASME B31.3 standard untuk persekitaran khusus anda.


