


menutup
Pilih Situs Anda
Global
Media Sosial
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 21-08-2026 Asal: Lokasi


Pengadaan alat kelengkapan pipa stainless industri tidak pernah hanya sekedar pembelian komoditas. Anda harus memperlakukannya sebagai keputusan manajemen risiko yang penting. Memilih spesifikasi yang salah pasti menyebabkan kegagalan sistem yang parah. Kebocoran membahayakan keselamatan fasilitas, korosi dini menurunkan infrastruktur yang mahal, dan waktu henti yang tidak terduga menghabiskan anggaran operasional dengan cepat. Mencocokkan komponen pipa yang tampak sederhana dengan sistem perpipaan yang rumit memerlukan penyelarasan teknis yang ketat. Anda harus mengevaluasi media fluida, tuntutan tekanan, dan faktor lingkungan yang keras secara bersamaan. Mengabaikan variabel-variabel ini akan menimbulkan kerentanan tersembunyi ke dalam jaringan fluida Anda.
Panduan komprehensif ini memberikan kerangka kerja yang obyektif dan andal untuk tim teknik dan pengadaan Anda. Para profesional akan belajar bagaimana mengevaluasi spesifikasi yang tepat secara efektif. Kami akan membantu Anda memilih komponen yang tepat sekaligus menjaga pengeluaran proyek tetap terkendali. Anda akan mendapatkan wawasan yang dapat ditindaklanjuti mengenai pemilihan material, ketebalan dinding, kepatuhan benang, dan verifikasi vendor. Mengikuti pedoman ini memastikan infrastruktur perpipaan Anda tetap kuat, aman, dan terus beroperasi.
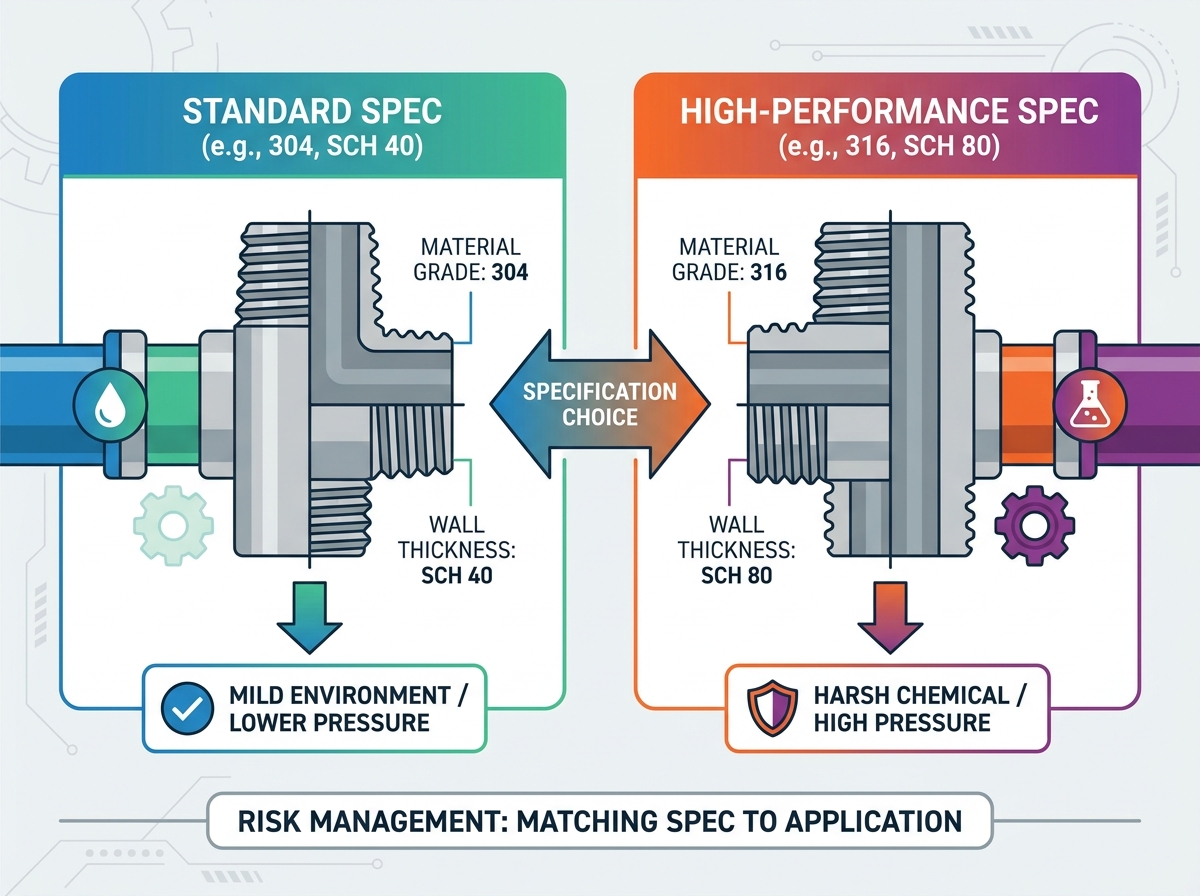
Pemilihan material (304 vs. 316) harus selaras dengan paparan bahan kimia di lingkungan untuk menyeimbangkan biaya dan umur panjang.
Jadwal pipa (ketebalan) menentukan kapasitas tekanan; menentukan jadwal 80 secara berlebihan padahal jadwal 40 sudah mencukupi sehingga menimbulkan beban dan biaya yang tidak perlu.
Ketidakcocokan benang (misalnya NPT vs. BSPT) adalah penyebab utama kegagalan sistem dan kebocoran sambungan.
Bermitra dengan produsen nipel berulir baja tahan karat bersertifikat memastikan ketertelusuran material yang tepat dan kepatuhan terhadap standar global (seperti EN10241).
Tingkat material membentuk dasar dari sistem perpipaan apa pun. Para insinyur terutama memilih antara dua jenis baja tahan karat austenitik yang dominan. Memahami perbedaan kimianya mencegah kegagalan korosi yang dahsyat.
Para profesional industri menganggap baja tahan karat 304 sebagai dasar standar untuk aplikasi umum. Ini mengandung sekitar 18% kromium dan 8% nikel. Susunan kimia spesifik ini memberikan ketahanan oksidasi yang sangat baik. Ini menangani air netral, saluran udara bertekanan, dan bahan kimia ringan dengan sempurna. Efisiensi biaya yang melekat membuatnya sangat populer untuk fabrikasi industri standar. Namun, 304 memiliki keterbatasan yang signifikan. Ia tetap sangat rentan terhadap lubang lokal ketika terkena klorida. Anda tidak boleh menggunakan komponen 304 di wilayah pesisir atau di dekat garam yang mencairkan lapisan es.
Ketika lingkungan berubah menjadi tidak bersahabat, Anda harus meningkatkan ke baja tahan karat 316. Nilai ini menambahkan 2% hingga 3% molibdenum ke matriks paduan. Molibdenum bertindak sebagai pencegah yang kuat terhadap lubang yang disebabkan oleh klorida. Skenario bottom-of-the-funnel (BOFU) tertentu membuat 316 benar-benar tidak dapat dinegosiasikan. Lingkungan laut menuntut hal tersebut. Pabrik pengolahan bahan kimia yang keras memerlukannya. Daerah dengan kandungan klorida yang tinggi, seperti fasilitas pengolahan air limbah, hanya bergantung pada bahan ini. Meskipun harga unit di muka lebih tinggi, 316 mencegah degradasi yang cepat dalam pengaturan agresif ini.
Anda harus mengevaluasi integritas operasional jangka panjang, bukan hanya penetapan harga unit di muka. Kami merekomendasikan penggunaan kerangka kerja sederhana berikut untuk memilih di antara keduanya Fitting pipa baja tahan karat 304/316.
Kondisi Lingkungan |
Kelas yang Direkomendasikan |
Justifikasi Utama |
|---|---|---|
Dalam ruangan, air bersih, atau udara bertekanan |
Baja Tahan Karat 304 |
Memberikan ketahanan korosi yang cukup sekaligus meminimalkan biaya proyek awal. |
Di luar ruangan, jauh dari garis pantai atau garam jalan raya |
Baja Tahan Karat 304 |
Menangani kelembapan atmosfer standar dan pelapukan musiman secara efektif. |
Lingkungan laut, fasilitas pesisir |
316 Baja Tahan Karat |
Molibdenum mencegah pembentukan klorida secara cepat dari garam laut di udara. |
Pemrosesan kimia, media cairan asam |
316 Baja Tahan Karat |
Menolak serangan kimia agresif dan mengurangi frekuensi penggantian jangka panjang. |
Selalu verifikasi kandungan karbon pada perlengkapan Anda. Carilah sebutan kelas 'L', seperti 304L atau 316L. Tanda 'L' menunjukkan kandungan karbon rendah. Karbon rendah mencegah pengendapan karbida selama proses pengelasan panas tinggi. Detail kecil ini secara signifikan menjaga ketahanan korosi logam pada lapisan las.
Menentukan dimensi fisik yang benar mencegah ledakan dahsyat dan memastikan aliran fluida lancar. Anda harus menguasai hubungan antara ukuran pipa dan ketebalan dinding.
Tim pengadaan sering kali terjebak dalam perangkap ukuran yang umum. Mereka mengukur diameter luar (OD) dan menganggapnya sama dengan Ukuran Pipa Nominal (NPS). Asumsi ini sangat salah. NPS berfungsi sebagai penanda tanpa dimensi. Misalnya, pipa NPS 2 inci tidak berukuran tepat 2 inci pada diameter luarnya. OD sebenarnya untuk pipa NPS 2 inci adalah 2,375 inci. Ketidaksesuaian ini menyebabkan kesalahan pengadaan yang parah. Anda harus berkonsultasi dengan grafik dimensi standar sebelum melakukan pemesanan. Mengukur pipa yang ada memerlukan kaliper khusus dan kepatuhan yang ketat terhadap tabel teknik yang telah ditetapkan.
'Jadwal' menentukan ketebalan dinding pipa. Ini secara langsung menentukan kapasitas tekanan internal komponen.
Jadwal 40 (Bobot Standar): Jadwal ini berfungsi sebagai standar industri. Ini menyeimbangkan integritas struktural dan berat material secara efisien. Anda harus menentukan Jadwal 40 untuk aplikasi tekanan rendah hingga sedang. Ia bekerja sempurna untuk distribusi air standar dan sistem pneumatik bertekanan rendah.
Jadwal 80 (Ekstra Berat): Jadwal ini menampilkan dinding yang jauh lebih tebal. Ini dirancang khusus untuk lingkungan bertekanan tinggi. Anda juga memerlukan Jadwal 80 untuk lingkungan yang sangat korosif. Cairan korosif secara bertahap menggerogoti material internal seiring berjalannya waktu. Ketebalan ekstra memberikan margin keamanan yang dikorbankan.
Penetapan jadwal 80 yang berlebihan padahal jadwal 40 sudah mencukupi akan menimbulkan beban yang tidak perlu dan meningkatkan biaya proyek. Sebaliknya, pencampuran jadwal yang berbeda dalam pipa yang sama menimbulkan risiko hidraulik yang parah. Peralihan dari puting Schedule 80 yang berdinding tebal ke fitting Schedule 40 yang lebih tipis menciptakan langkah internal. Perubahan geometri yang tiba-tiba ini memicu turbulensi aliran. Turbulensi mempercepat erosi lokal di dalam pipa. Selalu pertahankan diameter internal yang konsisten di seluruh jaringan fluida Anda.
Spesifikasi ulir menentukan seberapa aman komponen perpipaan Anda digabungkan. Melakukan kesalahan ini menjamin kegagalan sistem segera.
Dunia industri terutama bergantung pada dua standar benang lancip yang dominan. National Pipe Thread (NPT) mendominasi pasar Amerika Utara. British Standard Pipe Taper (BSPT) mendominasi Eropa, Asia, dan Oceania. Mereka tampak identik bagi mata yang tidak terlatih, namun pada dasarnya tetap tidak cocok.
NPT memiliki sudut ulir 60 derajat. Puncak dan lembahnya rata. BSPT menggunakan sudut ulir 55 derajat. Puncak dan lembahnya berbentuk bulat. Jarak ulirnya juga berbeda dalam berbagai ukuran nominal. Hal ini menciptakan risiko mekanis yang kritis. Memaksa puting NPT ke dalam fitting BSPT akan segera menghancurkan benang. Hal ini menyebabkan cross-threading yang parah. Sambungan tidak akan pernah tersegel dengan baik, dan kebocoran berbahaya tidak dapat dihindari jika berada di bawah tekanan.
Anda tidak dapat hanya mengandalkan inspeksi visual untuk memverifikasi kualitas benang. Anda harus menuntut kepatuhan terhadap standar dimensi dan pengujian yang ketat. ASTM A733 menentukan dimensi yang tepat, persyaratan ulir, dan kualitas material untuk nipel pipa. Proyek internasional seringkali menuntut spesifikasi Eropa. Kami sangat menyarankan untuk mengambil komponen Anda dari perusahaan yang sudah mapan Pemasok puting EN10241 . Pemasok bersertifikat menggunakan pengukur benang yang dikalibrasi untuk menjamin presisi mutlak. Mereka memastikan komponen Anda memenuhi mandat kepatuhan internasional yang ketat.
Baja tahan karat memiliki kerentanan fisik unik yang disebut benang menyakitkan. Logam ini mengandalkan lapisan oksida pasif mikroskopis untuk ketahanan terhadap korosi. Saat Anda mengencangkan dua benang tahan karat, gesekan akan menghilangkan lapisan pelindung ini. Permukaan logam mentah saling bersentuhan langsung di bawah tekanan tinggi. Mereka langsung mengelas dingin. Penyitaan permanen ini menghancurkan kedua komponen tersebut.
Anda harus menerapkan praktik pencegahan standar selama instalasi. Jangan pernah merakit benang tahan karat yang kering. Kami merekomendasikan untuk membungkus benang jantan secara rapat dengan pita PTFE berdensitas tinggi yang mengandung nikel. Oleskan pasta penyegel benang anaerobik yang kompatibel pada selotip. Pelumasan dua lapis ini mencegah gesekan dan memastikan segel anti bocor yang sempurna.
Proses manufaktur fisik menentukan seberapa baik suatu komponen menangani tekanan mekanis. Anda harus memilih metode konstruksi yang tepat untuk parameter operasional spesifik Anda.
Pilihan antara konstruksi mulus dan dilas berdampak pada integritas struktural dan anggaran pengadaan.
Konstruksi Dilas: Pabrikan menggulung strip baja datar ke dalam tabung dan mengelas jahitannya secara memanjang. Teknik Electric Resistance Welding (ERW) modern membuat komponen ini sangat andal. Puting yang dilas hemat biaya. Mereka sangat cocok untuk sebagian besar aplikasi industri standar, termasuk air kota dan transportasi kimia bertekanan rendah.
Konstruksi Mulus: Produsen mengekstrusi billet baja padat untuk membuat pipa tanpa sambungan. Proses ini sepenuhnya menghilangkan kerentanan lapisan las. Ini menciptakan komponen kuat yang seragam. Anda harus menentukan konstruksi mulus untuk saluran bertekanan tinggi. Jalur layanan penting yang memerlukan kepatuhan kode API atau ASME B31.3 yang ketat mengamanatkan komponen yang mulus. Mereka menangani lonjakan tekanan ekstrem tanpa risiko pecahnya jahitan.
Insinyur menentukan penyelesaian akhir yang berbeda berdasarkan persyaratan fabrikasi yang tepat. Anda harus memahami singkatan standar industri untuk memesan dengan benar.
TBE (Threaded Both Ends): Ini tetap merupakan konfigurasi yang paling umum. Pabrikan memotong benang lancip standar di kedua ujung pipa. Anda menggunakan puting TBE untuk menyambungkan dua fitting berulir betina secara langsung.
TOE (Threaded One End): Salah satu ujungnya memiliki fitur ulir standar. Ujung lainnya tetap polos dan berbentuk persegi. Anda menggunakan konfigurasi TOE untuk transisi antara metode perakitan yang berbeda. Misalnya, tukang las menyambungkan ujung polos ke jaringan pipa yang dilas, membiarkan ujung berulir terbuka untuk memasang katup berulir.
PBE (Plain Both Ends): Kedua ujungnya tetap tidak berulir. Pabrikan memotongnya menjadi persegi dan menghaluskannya dengan hati-hati. Anda menggunakan komponen PBE secara eksklusif untuk aplikasi las soket atau konfigurasi las butt khusus.
Hindari memesan puting TOE ketika Anda benar-benar membutuhkan bevel khusus. Komponen TOE standar memiliki ujung polos berpotongan persegi. Jika tukang las Anda memerlukan kemiringan 37,5 derajat yang presisi untuk pengelasan butt, Anda harus menentukan BBE (Beveled Both Ends) atau BOE (Beveled One End). Mengabaikan detail ini akan memaksa tukang las untuk menggiling bevel secara manual di lokasi, sehingga membuang-buang waktu kerja yang berharga.
Memilih vendor yang tepat akan melindungi seluruh sistem perpipaan Anda. Anda harus mengaudit calon pemasok dengan cermat sebelum menerbitkan pesanan pembelian.
Jangan menerima jaminan lisan mengenai nilai materi. Anda harus meminta dokumentasi yang kuat. Wajibkan Laporan Uji Pabrik (MTR) untuk setiap batch yang Anda beli. MTR memberikan rincian kimia dan sifat fisik yang tepat dari baja sumber. Selanjutnya, minta laporan pengujian Identifikasi Material Positif (PMI). Pengujian PMI menggunakan perangkat fluoresensi sinar-X untuk memverifikasi komposisi paduan pada produk jadi. Langkah-langkah ini memverifikasi bahwa Anda benar-benar mendapatkan nilai 304 atau 316 yang Anda bayarkan.
Seorang perdana menteri produsen puting berulir baja tahan karat mengontrol seluruh lingkungan produksinya. Nilai apakah mereka menangani pengadaan bahan mentah, pemotongan pipa, pemasangan benang presisi, dan pasivasi akhir secara internal. Ketika sebuah Produsen alat kelengkapan berulir BSPT melakukan outsourcing langkah-langkah ini, kontrol kualitas gagal. Pemrosesan internal menjamin kepatuhan yang ketat terhadap toleransi dimensi dan penyelesaian permukaan yang unggul.
Proyek industri jarang mengikuti dimensi standar yang sempurna. Evaluasi kemampuan vendor untuk memasok panjang non-standar dengan cepat. Tanyakan apakah mereka dapat menangani konfigurasi thread khusus, seperti mencampur NPT di satu sisi dan BSPT di sisi lain. Terakhir, nilai kedalaman inventaris mereka. Pemasok yang andal harus memenuhi proses produksi dalam jumlah besar tanpa memperpanjang waktu tunggu secara tidak wajar. Keterlambatan dalam pengiriman pemasangan pipa sering kali menghentikan seluruh proyek konstruksi.
Waspadai pemasok yang menawarkan harga jauh di bawah rata-rata pasar. Di industri baja, Anda mendapatkan apa yang Anda bayar. Harga yang sangat rendah sering kali mengindikasikan penggunaan logam bekas yang didaur ulang dan kualitasnya lebih rendah. Hal ini mungkin juga menunjukkan bahwa pemasok melewatkan prosedur pengukuran benang wajib untuk mempercepat produksi. Memasang komponen yang murah dan tidak dapat ditoleransi akan menjamin terjadinya kebocoran yang mahal dan sistem akan segera mati.
Menentukan yang dapat diandalkan Puting Stainless Steel memerlukan keseimbangan beberapa variabel teknis. Anda harus menyelaraskan kualitas material, ketebalan dinding, dan standar benang yang ketat dengan permintaan sistem spesifik Anda. Memperlakukan proses ini sebagai keputusan teknis yang penting akan melindungi fasilitas Anda dari kebocoran berbahaya dan waktu henti yang sangat buruk.
Sebelum Anda meminta penawaran, audit persyaratan sistem Anda saat ini secara menyeluruh. Verifikasi tekanan pengoperasian maksimum Anda. Konfirmasikan sifat kimia yang tepat dari media cair Anda. Periksa jaringan perpipaan yang ada untuk mengidentifikasi apakah Anda memerlukan thread NPT atau BSPT.
Jangan biarkan spesifikasi teknis ini terjadi begitu saja. Konsultasikan dengan tim teknik atau penjualan vendor pilihan Anda untuk meninjau kebutuhan sebenarnya Anda. Minta sampel yang didukung MTR untuk memverifikasi kualitas secara langsung. Setelah Anda mengonfirmasi kemampuannya, dapatkan penawaran massal khusus agar proyek Anda tetap berjalan secara efisien dan aman.
J: Anda harus mengukurnya secara end-to-end. Pengukuran ini mencakup semua bagian berulir. Para profesional industri menyebutnya sebagai Panjang Keseluruhan (OAL). Jangan mengukur hanya betis tengah yang tidak berulir. Selalu tentukan OAL yang tepat saat memesan untuk memastikan kesesuaian dengan rakitan perpipaan Anda.
J: Puting yang rapat dilengkapi benang kontinu di sepanjang putingnya. Ia tidak memiliki betis tengah yang tidak berulir sepenuhnya. Anda harus menghindarinya di rakitan torsi tinggi. Pemasang harus memegang ulir secara langsung dengan kunci pipa untuk mengencangkannya. Genggaman ini meremukkan benang dan menyebabkan kebocoran parah.
J: Kami sangat menyarankan agar praktik ini tidak dilakukan. Pencampuran logam yang berbeda dalam sistem fluida memicu korosi galvanik dengan cepat. Logam yang kurang mulia akan terdegradasi, berkarat, dan rusak. Hal ini menyebabkan kegagalan sendi yang parah seiring berjalannya waktu. Selalu cocokkan nipel baja tahan karat dengan perlengkapan baja tahan karat yang sesuai.
J: Nilai tekanan statis tunggal tidak ada untuk nipel pipa. Kapasitas pastinya bergantung sepenuhnya pada jadwal pipa, kualitas material, dan suhu pengoperasian. Temperatur yang lebih tinggi mengurangi kapasitas tekanan secara signifikan. Selalu hitung peringkat yang diperlukan berdasarkan kode perpipaan ASME B31.3 standar untuk lingkungan spesifik Anda.


