


cerca
Elija su sitio
Global
Redes Sociales
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-21 Origen: Sitio


Proxenetismo Los accesorios industriales para tuberías de acero inoxidable nunca son simplemente una compra de productos básicos. Debe tratarlo como una decisión crítica de gestión de riesgos. La elección de especificaciones incorrectas conduce inevitablemente a fallos graves del sistema. Las fugas comprometen la seguridad de las instalaciones, la corrosión prematura degrada la costosa infraestructura y los tiempos de inactividad inesperados agotan rápidamente los presupuestos operativos. Hacer coincidir un componente de tubería aparentemente simple con sistemas de tuberías complejos implica una estricta alineación técnica. Debe evaluar los medios fluidos, las demandas de presión y los factores ambientales hostiles simultáneamente. Ignorar estas variables introduce vulnerabilidades ocultas en sus redes fluidas.
Esta guía completa proporciona un marco objetivo y confiable para sus equipos de ingeniería y adquisiciones. Los profesionales aprenderán a evaluar especificaciones exactas de forma eficaz. Le ayudaremos a seleccionar exactamente los componentes correctos mientras mantenemos los gastos del proyecto estrictamente bajo control. Obtendrá información útil sobre la selección de materiales, el espesor de la pared, el cumplimiento de las roscas y la verificación del proveedor. Seguir estas pautas garantiza que su infraestructura de tuberías siga siendo sólida, segura y continuamente operativa.
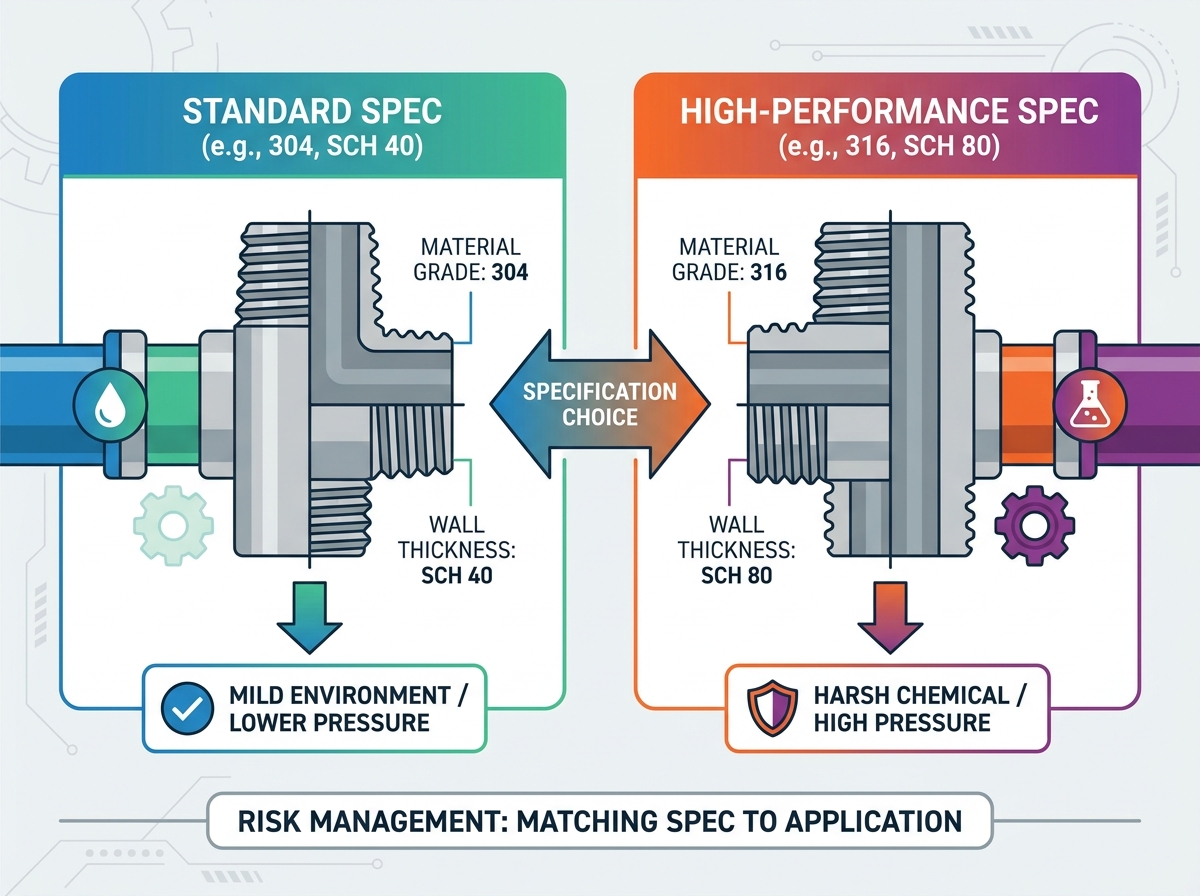
La selección de materiales (304 frente a 316) debe alinearse estrictamente con la exposición química del medio ambiente para equilibrar el costo y la longevidad.
El horario de la tubería (espesor) dicta la capacidad de presión; especificar en exceso el anexo 80 cuando el anexo 40 es suficiente crea peso y costos innecesarios.
La falta de coincidencia de roscas (p. ej., NPT frente a BSPT) es la causa principal de fallas del sistema y fugas en las juntas.
La asociación con un fabricante certificado de niples roscados de acero inoxidable garantiza la trazabilidad adecuada del material y el cumplimiento de los estándares globales (como EN10241).
La calidad del material constituye la base de cualquier sistema de tuberías. Los ingenieros eligen principalmente entre dos grados dominantes de acero inoxidable austenítico. Comprender sus diferencias químicas previene fallas catastróficas por corrosión.
Los profesionales de la industria consideran que el acero inoxidable 304 es la base estándar para aplicaciones generales. Contiene aproximadamente un 18% de cromo y un 8% de níquel. Esta composición química específica proporciona una excelente resistencia a la oxidación. Maneja perfectamente agua neutra, líneas de aire comprimido y productos químicos suaves. Su inherente rentabilidad lo hace muy popular para la fabricación industrial estándar. Sin embargo, 304 posee limitaciones importantes. Sigue siendo muy susceptible a picaduras localizadas cuando se expone a cloruros. Nunca debes implementar componentes 304 en áreas costeras o cerca de sales de deshielo.
Cuando los entornos se vuelven hostiles, debes actualizar al acero inoxidable 316. Este grado agrega entre un 2% y un 3% de molibdeno a la matriz de aleación. El molibdeno actúa como un poderoso elemento disuasorio contra las picaduras inducidas por cloruro. Ciertos escenarios de la parte inferior del embudo (BOFU) hacen que 316 sea absolutamente no negociable. Los entornos marinos lo exigen. Las plantas de procesamiento de productos químicos agresivos lo requieren. Las áreas de alta exposición al cloro, como las instalaciones de tratamiento de aguas residuales, dependen exclusivamente de él. Si bien el precio unitario inicial es más alto, 316 evita una rápida degradación en estos entornos agresivos.
Debe evaluar la integridad operativa a largo plazo en lugar de simplemente el precio unitario inicial. Recomendamos utilizar el siguiente marco simple para elegir entre Accesorios para tuberías de acero inoxidable 304/316.
Condición ambiental |
Grado recomendado |
Justificación primaria |
|---|---|---|
Interior, agua limpia o aire comprimido |
Acero inoxidable 304 |
Proporciona suficiente resistencia a la corrosión y al mismo tiempo minimiza los costos iniciales del proyecto. |
Al aire libre, lejos de las costas o de la sal de la carretera |
Acero inoxidable 304 |
Maneja eficazmente la humedad atmosférica estándar y la intemperie estacional. |
Medios marinos, instalaciones costeras |
Acero inoxidable 316 |
El molibdeno previene la rápida picadura de cloruro proveniente de la sal marina en el aire. |
Procesamiento químico, medios fluidos ácidos. |
Acero inoxidable 316 |
Resiste ataques químicos agresivos y reduce la frecuencia de reemplazo a largo plazo. |
Verifique siempre el contenido de carbono de sus accesorios. Busque designaciones de grado 'L', como 304L o 316L. La 'L' indica bajo contenido de carbono. El bajo contenido de carbono evita la precipitación de carburo durante los procesos de soldadura a altas temperaturas. Este pequeño detalle preserva significativamente la resistencia a la corrosión del metal en las costuras de soldadura.
Especificar las dimensiones físicas correctas evita explosiones catastróficas y garantiza un flujo de fluido fluido. Debe dominar la relación entre el tamaño de la tubería y el espesor de la pared.
Los equipos de adquisiciones frecuentemente caen en una trampa de dimensionamiento común. Miden el diámetro exterior (OD) y asumen que es igual al tamaño nominal de la tubería (NPS). Esta suposición es peligrosamente incorrecta. NPS sirve como indicador adimensional. Por ejemplo, una tubería NPS de 2 pulgadas no mide exactamente 2 pulgadas en su diámetro exterior. El diámetro exterior real de una tubería NPS de 2 pulgadas es de 2,375 pulgadas. Este desajuste provoca graves errores de adquisición. Debe consultar tablas de dimensiones estandarizadas antes de realizar pedidos. La medición de tuberías existentes requiere calibradores especializados y un estricto cumplimiento de las tablas de ingeniería establecidas.
El 'programa' dicta el espesor de la pared de la tubería. Determina directamente la capacidad de presión interna del componente.
Anexo 40 (Peso estándar): este programa sirve como valor predeterminado de la industria. Equilibra la integridad estructural y el peso del material de manera eficiente. Debe especificar el Programa 40 para aplicaciones de presión baja a media. Funciona perfectamente para distribución de agua estándar y sistemas neumáticos de baja presión.
Horario 80 (Extra Pesado): Este horario presenta paredes significativamente más gruesas. Está diseñado específicamente para entornos de alta presión. También necesita Schedule 80 para ambientes altamente corrosivos. Los fluidos corrosivos devoran gradualmente el material interno con el tiempo. El espesor adicional proporciona un margen de seguridad sacrificable.
Especificar excesivamente el programa 80 cuando el programa 40 es suficiente crea un peso innecesario e infla los costos del proyecto. Por el contrario, mezclar diferentes horarios dentro de la misma tubería introduce graves riesgos hidráulicos. La transición de una tetina cédula 80 de paredes gruesas a una conexión cédula 40 más delgada crea un paso interno. Este cambio repentino de geometría desencadena turbulencias en el flujo. La turbulencia acelera la erosión localizada dentro de la tubería. Mantenga siempre diámetros internos consistentes en toda su red de fluidos.
Las especificaciones de las roscas dictan la seguridad con la que se unen los componentes de las tuberías. Hacer esto mal garantiza una falla inmediata del sistema.
El mundo industrial se basa principalmente en dos estándares dominantes de roscas cónicas. National Pipe Thread (NPT) domina los mercados norteamericanos. El British Standard Pipe Taper (BSPT) domina Europa, Asia y Oceanía. Parecen idénticos para el ojo inexperto, pero siguen siendo fundamentalmente incompatibles.
NPT presenta un ángulo de rosca de 60 grados. Sus picos y valles son aplanados. BSPT utiliza un ángulo de rosca de 55 grados. Sus picos y valles son redondeados. Los pasos de rosca también difieren según los distintos tamaños nominales. Esto crea un riesgo mecánico crítico. Forzar una boquilla NPT en un conector BSPT destruye las roscas inmediatamente. Provoca graves cruces de hilos. La junta nunca sellará adecuadamente y las fugas peligrosas se vuelven inevitables bajo presión.
No puede confiar únicamente en las inspecciones visuales para verificar la calidad del hilo. Debe exigir el cumplimiento de estrictos estándares dimensionales y de prueba. ASTM A733 dicta las dimensiones exactas, los requisitos de roscado y la calidad del material para las boquillas de tubería. Los proyectos internacionales exigen a menudo especificaciones europeas. Recomendamos encarecidamente obtener sus componentes de un proveedor establecido. Proveedor de pezones EN10241 . Los proveedores certificados utilizan calibres de hilo calibrados para garantizar una precisión absoluta. Garantizan que sus componentes cumplan estrictos mandatos de cumplimiento internacional.
El acero inoxidable posee una vulnerabilidad física única llamada irritación de la rosca. El metal se basa en una capa microscópica de óxido pasivo para resistir la corrosión. Cuando aprietas dos hilos de acero inoxidable, la fricción elimina esta capa protectora. Las superficies de metal en bruto entran en contacto directamente entre sí bajo alta presión. Sueldan en frío al instante. Este bloqueo permanente arruina ambos componentes.
Debe implementar prácticas de prevención estándar durante la instalación. Nunca monte hilos de acero inoxidable secos. Recomendamos envolver firmemente las roscas macho con cinta de PTFE con níquel de alta densidad. Aplique una pasta selladora de roscas anaeróbica compatible sobre la cinta. Esta lubricación de doble capa evita la fricción y garantiza un sellado impecable y a prueba de fugas.
El proceso de fabricación física determina qué tan bien un componente maneja la tensión mecánica. Debe seleccionar el método de construcción adecuado para sus parámetros operativos específicos.
La elección entre una construcción soldada y sin costuras afecta tanto a la integridad estructural como a los presupuestos de adquisiciones.
Construcción soldada: los fabricantes enrollan tiras planas de acero en tubos y sueldan la costura longitudinalmente. Las técnicas modernas de soldadura por resistencia eléctrica (ERW) hacen que estos componentes sean altamente confiables. Los pezones soldados son rentables. Son perfectamente adecuados para la mayoría de las aplicaciones industriales estándar, incluido el agua municipal y el transporte de productos químicos a baja presión.
Construcción sin costuras: los fabricantes extruyen palanquillas de acero sólidas para crear tubos sin costuras. Este proceso elimina por completo la vulnerabilidad de la costura de soldadura. Crea un componente uniformemente fuerte. Debe especificar una construcción sin costuras para líneas de alta presión. Las líneas de servicios críticos que requieren un estricto cumplimiento del código API o ASME B31.3 exigen componentes integrados. Manejan aumentos repentinos de presión extrema sin riesgo de rotura de la costura.
Los ingenieros especifican diferentes acabados finales según los requisitos exactos de fabricación. Debe comprender las abreviaturas estándar de la industria para realizar pedidos correctamente.
TBE (roscado en ambos extremos): esta sigue siendo la configuración más común. Los fabricantes cortan roscas cónicas estándar en ambos extremos de la tubería. Se utilizan tetinas TBE para conectar dos accesorios de rosca hembra directamente.
TOE (Un extremo roscado): Un extremo presenta roscas estándar. El otro extremo queda completamente liso y cuadrado. Utilice configuraciones TOE para realizar la transición entre diferentes métodos de ensamblaje. Por ejemplo, los soldadores conectan el extremo liso a una red de tuberías soldadas, dejando el extremo roscado expuesto para conectar una válvula roscada.
PBE (ambos extremos lisos): Ambos extremos permanecen sin rosca. Los fabricantes los cortan a escuadra y los desbarban con cuidado. Utilice componentes PBE exclusivamente para aplicaciones de soldadura por encaje o configuraciones de soldadura a tope especializadas.
Evite pedir tetinas TOE cuando en realidad necesite un biselado especializado. Los componentes TOE estándar cuentan con extremos lisos de corte cuadrado. Si sus soldadores requieren un bisel preciso de 37,5 grados para soldadura a tope, debe especificar BBE (ambos extremos biselados) o BOE (un extremo biselado). Ignorar este detalle obliga a los soldadores a rectificar biseles manualmente en el sitio, desperdiciando valiosas horas de trabajo.
Seleccionar el proveedor adecuado protege todo su sistema de tuberías. Debe auditar rigurosamente a los proveedores potenciales antes de emitir órdenes de compra.
No acepte garantías verbales con respecto a las calidades del material. Debe exigir documentación firme. Exija informes de prueba de fábrica (MTR) para cada lote que compre. Un MTR proporciona la descomposición química y las propiedades físicas exactas del acero de origen. Además, solicite informes de pruebas de identificación positiva de materiales (PMI). Las pruebas PMI utilizan dispositivos de fluorescencia de rayos X para verificar la composición de la aleación en el producto terminado. Estos pasos verifican que realmente esté obteniendo la calificación 304 o 316 que pagó.
un primer ministro El fabricante de niples roscados de acero inoxidable controla todo su entorno de producción. Evalúe si manejan internamente el abastecimiento de materias primas, el corte de tuberías, el roscado de precisión y la pasivación final. cuando un El fabricante de accesorios roscados BSPT subcontrata estos pasos, el control de calidad falla. El procesamiento interno garantiza un estricto cumplimiento de las tolerancias dimensionales y acabados superficiales superiores.
Los proyectos industriales rara vez siguen dimensiones estándar perfectas. Evalúe la capacidad del proveedor para suministrar rápidamente longitudes no estándar. Pregunte si pueden manejar configuraciones de roscas personalizadas, como mezclar NPT en un lado y BSPT en el otro. Finalmente, evalúe la profundidad de su inventario. Un proveedor confiable debe cumplir con tiradas de gran volumen sin extender los plazos de entrega de manera inaceptable. Los retrasos en la entrega de accesorios de tubería suelen detener proyectos de construcción completos.
Tenga cuidado con los proveedores que ofrecen precios drásticamente por debajo del promedio del mercado. En la industria del acero, obtienes exactamente lo que pagas. Los precios inusualmente bajos a menudo indican el uso de chatarra reciclada de calidad inferior. También podría indicar que el proveedor se saltó los procedimientos obligatorios de medición de roscas para acelerar la producción. La instalación de componentes baratos y fuera de tolerancia garantiza costosas fugas y paradas inmediatas del sistema.
Especificar un confiable La tetina de acero inoxidable requiere equilibrar múltiples variables técnicas. Debe alinear las calidades de los materiales, los espesores de las paredes y los estrictos estándares de roscas con las demandas específicas de su sistema. Tratar este proceso como una decisión de ingeniería crítica protege sus instalaciones de fugas peligrosas y tiempos de inactividad catastróficos.
Antes de solicitar una cotización, audite minuciosamente los requisitos actuales de su sistema. Verifique su presión máxima de funcionamiento. Confirme la naturaleza química exacta de su medio fluido. Verifique sus redes de tuberías existentes para identificar si necesita roscas NPT o BSPT.
No dejes estas especificaciones técnicas al azar. Consulte con el equipo de ingeniería o ventas del proveedor elegido para revisar sus requisitos exactos. Solicite muestras respaldadas por MTR para verificar la calidad de primera mano. Una vez que confirme sus capacidades, obtenga una cotización masiva personalizada para mantener su proyecto avanzando de manera eficiente y segura.
R: Debes medirlo de extremo a extremo. Esta medida incluye todas las partes roscadas. Los profesionales de la industria se refieren a esto como Longitud Total (OAL). No mida sólo el vástago central sin rosca. Especifique siempre el OAL exacto al realizar el pedido para garantizar un ajuste adecuado dentro de su conjunto de tuberías.
R: Una tetina cerrada presenta hilos continuos en toda su longitud. Carece por completo de vástago central sin rosca. Debe evitarlo en conjuntos de alto torque. Los instaladores deben agarrar las roscas directamente con una llave para tubos para apretarlas. Este agarre aplasta los hilos y provoca fugas graves.
R: Le desaconsejamos encarecidamente esta práctica. La mezcla de metales diferentes en sistemas de fluidos desencadena rápidamente la corrosión galvánica. El metal menos noble se degradará, se oxidará y fallará. Esto provoca una falla articular catastrófica con el tiempo. Siempre combine las tetinas de acero inoxidable con los accesorios de acero inoxidable correspondientes.
R: No existe una clasificación de presión estática única para las boquillas de tubería. La capacidad exacta depende completamente del horario de la tubería, el grado del material y la temperatura de funcionamiento. Las temperaturas más altas reducen significativamente la capacidad de presión. Calcule siempre las clasificaciones requeridas según los códigos de tuberías estándar ASME B31.3 para su entorno específico.


