


lähellä
Valitse sivustosi
Maailmanlaajuinen
Sosiaalinen media
Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-08-21 Alkuperä: Sivusto


Hankinta teolliset ruostumattomat putkenosat eivät ole koskaan pelkkä hyödykeosto. Sinun on käsiteltävä sitä kriittisenä riskinhallintapäätöksenä. Vääränlaisten teknisten tietojen valinta johtaa väistämättä vakaviin järjestelmähäiriöihin. Vuodot vaarantavat laitoksen turvallisuuden, ennenaikainen korroosio heikentää kallista infrastruktuuria ja odottamattomat seisokit kuluttavat toimintabudjetit nopeasti. Näennäisen yksinkertaisen putkiosan yhdistäminen monimutkaisiin putkijärjestelmiin edellyttää tiukkaa teknistä linjausta. Sinun on arvioitava nestemäiset väliaineet, painevaatimukset ja ankarat ympäristötekijät samanaikaisesti. Näiden muuttujien huomiotta jättäminen tuo piileviä haavoittuvuuksia nesteverkkoihisi.
Tämä kattava opas tarjoaa objektiivisen ja luotettavan kehyksen suunnittelu- ja hankintatiimeillesi. Ammattilaiset oppivat arvioimaan tarkat tekniset tiedot tehokkaasti. Autamme sinua valitsemaan juuri oikeat komponentit pitäen samalla projektin kulut tiukasti hallinnassa. Saat käyttökelpoisia näkemyksiä materiaalin valinnasta, seinämän paksuudesta, kierteiden yhteensopivuudesta ja toimittajan varmentamisesta. Näiden ohjeiden noudattaminen varmistaa, että putkistoinfrastruktuurisi pysyy kestävänä, turvallisena ja jatkuvasti toimintakunnossa.
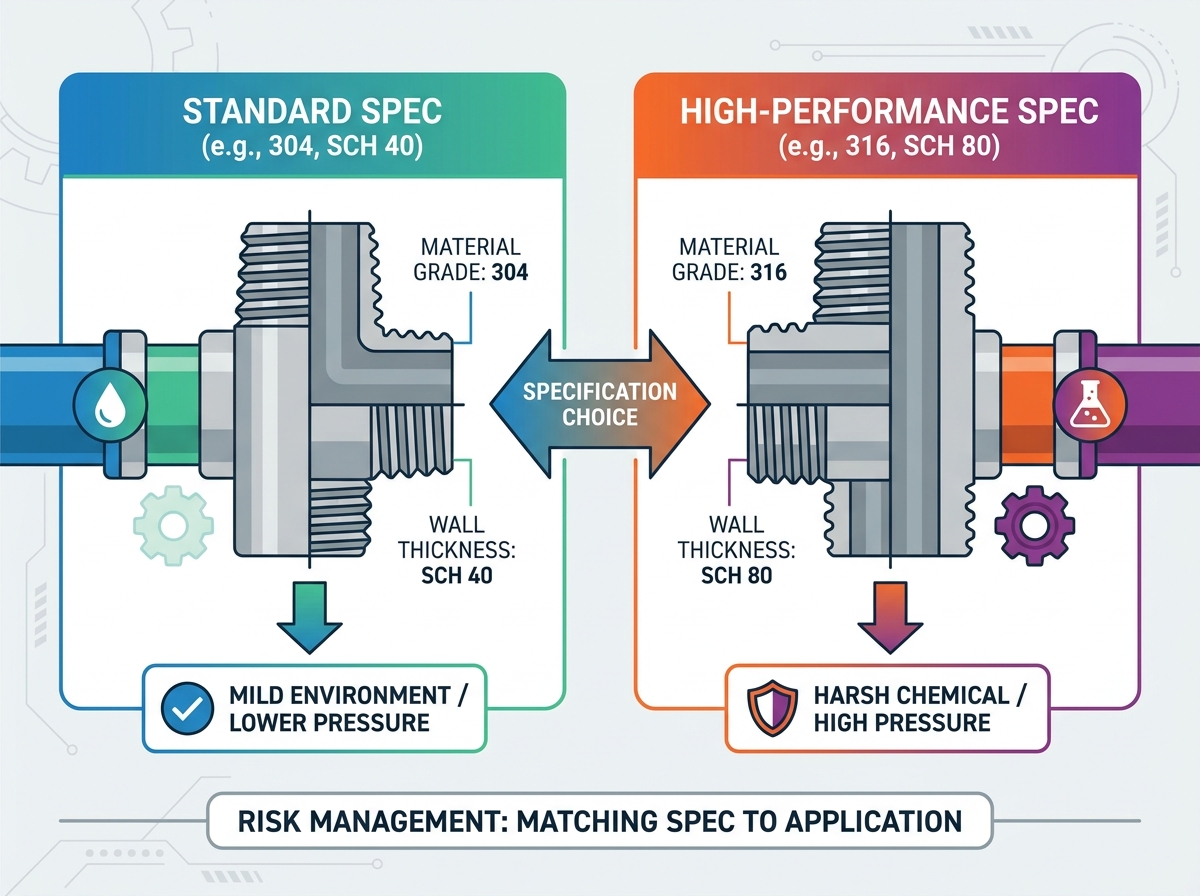
Materiaalivalinnan (304 vs. 316) on oltava tiukasti linjassa ympäristön kemiallisen altistumisen kanssa kustannusten ja pitkäikäisyyden tasapainottamiseksi.
Putken aikataulu (paksuus) sanelee painekapasiteetin; aikataulun 80 ylimäärittely, kun aikataulu 40 riittää, aiheuttaa tarpeetonta painoa ja kustannuksia.
Kierteiden yhteensopimattomuus (esim. NPT vs. BSPT) on pääasiallinen syy järjestelmävikaan ja liitosvuotoon.
Yhteistyö sertifioidun ruostumattomasta teräksestä valmistettujen kierrenipan valmistajan kanssa varmistaa materiaalin asianmukaisen jäljitettävyyden ja maailmanlaajuisten standardien (kuten EN10241) noudattamisen.
Materiaalilaatu muodostaa minkä tahansa putkiston perustan. Insinöörit valitsevat ensisijaisesti kahden hallitsevan austeniittisen ruostumattoman teräslaadun välillä. Niiden kemiallisten erojen ymmärtäminen estää katastrofaaliset korroosiovauriot.
Alan ammattilaiset pitävät ruostumatonta 304-terästä vakiona yleisissä sovelluksissa. Se sisältää noin 18 % kromia ja 8 % nikkeliä. Tämä erityinen kemiallinen koostumus tarjoaa erinomaisen hapettumiskestävyyden. Se käsittelee täydellisesti neutraalia vettä, paineilmajohtoja ja mietoja kemikaaleja. Sen luontainen kustannustehokkuus tekee siitä erittäin suositun tavanomaisessa teollisessa valmistuksessa. 304:llä on kuitenkin merkittäviä rajoituksia. Se on edelleen erittäin herkkä paikallisille pistesyöpymille altistuessaan klorideille. Älä koskaan käytä 304-komponentteja rannikkoalueilla tai lähellä jäänpoistoa.
Kun ympäristö muuttuu vihamieliseksi, sinun on päivitettävä 316 ruostumattomaan teräkseen. Tämä laatu lisää 2–3 % molybdeeniä seosmatriisiin. Molybdeeni toimii tehokkaana pelotteena kloridin aiheuttamaa pistesyöpymistä vastaan. Tietyt suppilon pohjan (BOFU) skenaariot tekevät 316:sta ehdottoman neuvoteltamattoman. Meriympäristö vaatii sitä. Kovat kemialliset käsittelylaitokset vaativat sitä. Korkealle kloridille altistuvat alueet, kuten jätevedenkäsittelylaitokset, luottavat yksinomaan siihen. Vaikka etukäteisyksikköhinta on korkeampi, 316 estää nopean hajoamisen näissä aggressiivisissa asetuksissa.
Sinun on arvioitava pitkän aikavälin toiminnallinen eheys pelkän etukäteisyksikön hinnoittelun sijaan. Suosittelemme valitsemaan seuraavan yksinkertaisen kehyksen käyttöä 304/316 ruostumattomasta teräksestä valmistetut putkiliittimet.
Ympäristön kunto |
Suositeltu arvosana |
Ensisijainen perustelu |
|---|---|---|
Sisätiloissa puhdas vesi tai paineilma |
304 ruostumaton teräs |
Tarjoaa riittävän korroosionkestävyyden ja minimoi projektin alkukustannukset. |
Ulkona, poissa rannikolta tai tiesuoloista |
304 ruostumaton teräs |
Kestää tehokkaasti normaalin ilmankosteuden ja vuodenaikojen sään. |
Meriympäristöt, rannikkotilat |
316 ruostumatonta terästä |
Molybdeeni estää ilmassa leviävän merisuolan nopean kloridin muodostumisen. |
Kemiallinen käsittely, happamat nesteet |
316 ruostumatonta terästä |
Kestää aggressiivisia kemiallisia hyökkäyksiä ja vähentää pitkäaikaista vaihtotiheyttä. |
Tarkista aina varusteidesi hiilipitoisuus. Etsi 'L'-luokan nimityksiä, kuten 304L tai 316L. 'L' tarkoittaa alhaista hiilipitoisuutta. Matala hiilipitoisuus estää kovametallin saostumisen korkean lämpötilan hitsausprosesseissa. Tämä pieni yksityiskohta säilyttää merkittävästi metallin korroosionkestävyyden hitsisaumoissa.
Oikeiden fyysisten mittojen määrittäminen estää katastrofaaliset purkaukset ja varmistaa tasaisen nesteen virtauksen. Sinun on hallittava putken koon ja seinämän paksuuden välinen suhde.
Hankintatiimit joutuvat usein yhteiseen mitoitusansaan. Ne mittaavat ulkohalkaisijan (OD) ja olettavat, että se vastaa nimellisputken kokoa (NPS). Tämä oletus on vaarallisen väärä. NPS toimii dimensiottomana tunnuksena. Esimerkiksi 2 tuuman NPS-putken ulkohalkaisija ei ole tarkalleen 2 tuumaa. 2 tuuman NPS-putken todellinen ulkohalkaisija on 2,375 tuumaa. Tämä epäsuhta aiheuttaa vakavia hankintavirheitä. Sinun tulee tutustua standardoituihin mittakaavioihin ennen tilauksen tekemistä. Olemassa olevien putkien mittaamiseen tarvitaan erikoissatulat ja vahvistettujen teknisten taulukoiden tiukka noudattaminen.
'Aikataulu' sanelee putken seinämän paksuuden. Se määrittää suoraan komponentin sisäisen painekapasiteetin.
Aikataulu 40 (vakiopaino): Tämä aikataulu toimii alan oletusarvona. Se tasapainottaa rakenteellisen eheyden ja materiaalin painon tehokkaasti. Sinun tulee määrittää aikataulu 40 matalan tai keskipaineisen paineen sovelluksille. Se toimii täydellisesti tavallisissa vedenjakelu- ja matalapaineisissa pneumaattisissa järjestelmissä.
Aikataulu 80 (Extra Heavy): Tässä aikataulussa on huomattavasti paksummat seinät. Se on suunniteltu erityisesti korkeapaineisiin ympäristöihin. Tarvitset myös aikataulun 80 erittäin syövyttäviä ympäristöjä varten. Syövyttävät nesteet syövät vähitellen sisäistä materiaalia ajan myötä. Ylimääräinen paksuus tarjoaa uhrautuvan turvamarginaalin.
Aikataulun 80 ylimäärittely, kun aikataulu 40 riittää, luo tarpeetonta painoarvoa ja lisää projektikustannuksia. Sitä vastoin eri aikataulujen sekoittaminen saman putkilinjan sisällä aiheuttaa vakavia hydraulisia riskejä. Siirtyminen paksuseinäisestä Schedule 80 -nippasta ohuempaan Schedule 40 -liittimeen luo sisäisen askeleen. Tämä äkillinen geometrian muutos laukaisee virtauksen turbulenssin. Turbulenssi kiihdyttää paikallista eroosiota putken sisällä. Säilytä aina tasaiset sisähalkaisijat koko nesteverkostossasi.
Kierretiedot määräävät, kuinka turvallisesti putkistokomponentit liittyvät toisiinsa. Tämän väärin saaminen takaa välittömän järjestelmävian.
Teollisuusmaailma luottaa ensisijaisesti kahteen hallitsevaan kartiokierrestandardiin. National Pipe Thread (NPT) hallitsee Pohjois-Amerikan markkinoita. British Standard Pipe Taper (BSPT) hallitsee Eurooppaa, Aasiaa ja Oseaniaa. Ne näyttävät identtisiltä kouluttamattoman silmän kanssa, mutta ne ovat pohjimmiltaan yhteensopimattomia.
NPT:ssä on 60 asteen kierrekulma. Sen huiput ja laaksot ovat litistyneet. BSPT käyttää 55 asteen kierrekulmaa. Sen huiput ja laaksot ovat pyöristettyjä. Niiden kierrevälit vaihtelevat myös eri nimelliskokojen välillä. Tämä aiheuttaa kriittisen mekaanisen riskin. NPT-nipan pakottaminen BSPT-liittimeen tuhoaa kierteet välittömästi. Se aiheuttaa vakavan poikkikierteityksen. Liitos ei koskaan tiivisty kunnolla, ja vaaralliset vuodot tulevat väistämättä paineen alaisena.
Et voi luottaa pelkästään silmämääräisiin tarkastuksiin langan laadun varmistamiseksi. Sinun on vaadittava tiukkojen mitta- ja testausstandardien noudattamista. ASTM A733 sanelee tarkat mitat, kierrevaatimukset ja materiaalin laadun putkinippoille. Kansainväliset projektit vaativat usein eurooppalaisia eritelmiä. Suosittelemme, että hankit komponentit vakiintuneelta EN10241 nännitoimittaja . Sertifioidut toimittajat käyttävät kalibroituja kierremittareita täydellisen tarkkuuden takaamiseksi. He varmistavat, että komponenttisi täyttävät tiukat kansainväliset vaatimustenmukaisuusvaatimukset.
Ruostumattomalla teräksellä on ainutlaatuinen fyysinen haavoittuvuus, jota kutsutaan kierteitykseksi. Metalli luottaa mikroskooppiseen passiiviseen oksidikerrokseen korroosionkestävyyden vuoksi. Kun kiristät kaksi ruostumatonta lankaa yhteen, kitka irrottaa tämän suojakerroksen. Raakametallipinnat koskettavat toisiaan suoraan korkean paineen alaisena. Ne kylmähitsaavat välittömästi. Tämä pysyvä kiinniotto tuhoaa molemmat komponentit.
Sinun on noudatettava tavallisia ehkäisykäytäntöjä asennuksen aikana. Älä koskaan kokoa kuivia ruostumattomia lankoja. Suosittelemme käärimään uroslangat tiukasti tiheällä, nikkelillä täytetyllä PTFE-teipillä. Levitä teipin päälle yhteensopivaa anaerobista kierretiivistepastaa. Tämä kaksikerroksinen voitelu estää kitkaa ja varmistaa virheettömän, vuotamattoman tiivisteen.
Fyysinen valmistusprosessi määrittää, kuinka hyvin komponentti kestää mekaanista rasitusta. Sinun on valittava oikea rakennustapa erityisille toimintaparametreille.
Valinta saumattoman ja hitsatun rakentamisen välillä vaikuttaa sekä rakenteelliseen eheyteen että hankintabudjettiin.
Hitsattu rakenne: Valmistajat rullaavat litteitä teräsnauhoja putkiksi ja hitsaavat sauman pituussuunnassa. Nykyaikaiset sähkövastuksen hitsaustekniikat (ERW) tekevät näistä komponenteista erittäin luotettavia. Hitsatut nipat ovat kustannustehokkaita. Ne sopivat täydellisesti useimpiin tavallisiin teollisuussovelluksiin, mukaan lukien kunnallinen vesi- ja matalapaineinen kemikaalien kuljetus.
Saumaton rakenne: Valmistajat pursottavat kiinteitä teräsaihioita saumattomien putkien luomiseksi. Tämä prosessi poistaa täysin hitsaussauman haavoittuvuuden. Se luo tasaisen vahvan komponentin. Korkeapainelinjoille on määritettävä saumaton rakenne. Kriittiset palvelulinjat, jotka edellyttävät tiukkaa API- tai ASME B31.3 -koodin noudattamista, edellyttävät saumattomia komponentteja. Ne kestävät äärimmäisiä painepiikkejä vaarantamatta sauman repeytymistä.
Insinöörit määrittelevät erilaiset päätepinnat tarkkojen valmistusvaatimusten perusteella. Sinun on ymmärrettävä alan standardilyhenteet tilataksesi oikein.
TBE (Threaded Both Ends): Tämä on edelleen yleisin kokoonpano. Valmistajat leikkaavat putken molemmista päistä tavalliset kartiomaiset kierteet. Käytät TBE-nippoja kahden naaraskierteisen liittimen liittämiseen suoraan.
TOE (Threaded One End): Toisessa päässä on vakiokierteet. Toinen pää pysyy täysin sileänä ja neliömäisenä. Käytät TOE-kokoonpanoja siirtymiseen eri kokoonpanomenetelmien välillä. Esimerkiksi hitsaajat kiinnittävät sileän pään hitsattuihin putkiverkkoihin, jolloin kierteitetty pää jää näkyviin kierreventtiilin kiinnittämistä varten.
PBE (Plain Both Ends): Molemmat päät jäävät kierteittämättömiksi. Valmistajat leikkaavat ne neliömäisiksi ja poistavat ne huolellisesti. Käytät PBE-komponentteja yksinomaan muhvihitsaussovelluksiin tai erityisiin päittäishitsikokoonpanoihin.
Vältä tilaamasta TOE-näntejä, kun todella tarvitset erikoisviisteen. Tavallisissa TOE-osissa on neliömäiset sileät päät. Jos hitsaajasi tarvitsevat tarkan 37,5 asteen viisteen päihitsaukseen, sinun on määritettävä BBE (Beveled Both Ends) tai BOE (Beveled One End). Tämän yksityiskohdan huomiotta jättäminen pakottaa hitsaajat hiomaan viisteet manuaalisesti paikan päällä, mikä tuhlaa arvokkaita työtunteja.
Oikean toimittajan valitseminen suojaa koko putkistoasi. Sinun on tarkastettava potentiaaliset toimittajat tarkasti ennen ostotilausten antamista.
Älä hyväksy suullisia takuita materiaalilaaduista. Sinun on vaadittava kovaa dokumentaatiota. Vaadi Mill Test Report (MTR) jokaisesta ostamastasi erästä. MTR tarjoaa tarkan kemiallisen hajoamisen ja lähdeteräksen fysikaaliset ominaisuudet. Pyydä lisäksi Positive Material Identification (PMI) -testausraportteja. PMI-testauksessa käytetään röntgenfluoresenssilaitteita valmiin tuotteen seoskoostumuksen tarkistamiseen. Nämä vaiheet varmistavat, että saat todella maksamasi arvosanan 304 tai 316.
Pääministeri ruostumattomasta teräksestä valmistettujen kierrenippojen valmistaja valvoo koko tuotantoympäristöään. Arvioi, hoitavatko he raaka-aineen hankinnan, putken leikkaamisen, tarkkuuskierteityksen ja lopullisen passivoinnin talon sisällä. Kun a BSPT-kierreliitosten valmistaja ulkoistaa nämä vaiheet, laadunvalvonta hajoaa. Talon sisäinen käsittely takaa mittatoleranssien tiukan noudattamisen ja erinomaisen pintakäsittelyn.
Teollisuusprojektit noudattavat harvoin täydellisiä standardimittoja. Arvioi myyjän kyky toimittaa epätyypillisiä pituuksia nopeasti. Kysy, pystyvätkö he käsittelemään mukautettuja lankakokoonpanoja, kuten sekoittamaan NPT:tä toisella puolella ja BSPT:tä toisella. Lopuksi arvioi niiden varaston syvyys. Luotettavan toimittajan on suoritettava suuria määriä ajoja pidentämättä läpimenoaikoja kohtuuttomasti. Putkien liitostoimitusten viivästykset pysäyttävät usein kokonaisia rakennusprojekteja.
Varo toimittajia, jotka tarjoavat huomattavasti markkinoiden keskiarvon alapuolella olevia hintoja. Terästeollisuudessa saat juuri sen, mistä maksat. Epätavallisen alhaiset hinnat viittaavat usein kierrätetyn, huonolaatuisen metalliromun käyttöön. Se saattaa myös viitata siihen, että toimittaja ohitti pakolliset kierremittaukset tuotannon nopeuttamiseksi. Halpojen, toleranssin ulkopuolisten komponenttien asentaminen takaa kalliit vuodot ja välittömät järjestelmän sammutukset.
Luotettavan määrittäminen Ruostumattomasta teräksestä valmistettu nippa edellyttää useiden teknisten muuttujien tasapainottamista. Sinun on kohdistettava materiaalilajit, seinämän paksuudet ja tiukat kierrestandardit järjestelmäsi vaatimuksiin. Tämän prosessin käsitteleminen kriittisenä suunnittelupäätöksenä suojaa laitostasi vaarallisilta vuodoilta ja tuhoisilta seisokkeilta.
Ennen kuin pyydät tarjouksen, tarkista nykyiset järjestelmävaatimukset perusteellisesti. Tarkista maksimikäyttöpaineesi. Varmista nestemäisen väliaineen tarkka kemiallinen luonne. Tarkista olemassa olevat putkistoverkkosi selvittääksesi, tarvitsetko NPT- tai BSPT-kierteitä.
Älä jätä näitä teknisiä tietoja sattuman varaan. Ota yhteyttä valitsemasi toimittajan suunnittelu- tai myyntitiimiin tarkastaaksesi tarkat vaatimukset. Pyydä MTR-tuettuja näytteitä varmistaaksesi laadun omakohtaisesti. Kun olet vahvistanut heidän kykynsä, varmista mukautettu joukkotarjous, jotta projektisi etenee tehokkaasti ja turvallisesti.
V: Sinun on mitattava se päästä päähän. Tämä mitta sisältää kaikki kierreosat. Alan ammattilaiset kutsuvat tätä kokonaispituudeksi (OAL). Älä mittaa vain kierteittämätöntä keskivartta. Ilmoita aina tarkka OAL tilauksen yhteydessä varmistaaksesi oikean sopivuuden putkikokoonpanoon.
V: Suljetussa nännissä on jatkuvat langat koko pituudeltaan. Siitä puuttuu täysin kierteittämätön keskivarsi. Sinun tulee välttää sitä suuren vääntömomentin kokoonpanoissa. Asentajien on tartuttava kierteisiin suoraan putkiavaimella sen kiristämiseksi. Tämä ote murskaa langat ja aiheuttaa vakavia vuotoja.
V: Suosittelemme ehdottomasti välttämään tätä käytäntöä. Erilaisten metallien sekoittaminen nestejärjestelmissä laukaisee galvaanisen korroosion nopeasti. Vähemmän jalometalli hajoaa, ruostuu ja hajoaa. Tämä aiheuttaa katastrofaalisen nivelvaurion ajan myötä. Yhdistä aina ruostumattomasta teräksestä valmistetut nipat vastaaviin ruostumattomasta teräksestä valmistettuihin liittimiin.
V: Putken nipoille ei ole olemassa yhtä staattisen paineen arvoa. Tarkka kapasiteetti riippuu täysin putken aikataulusta, materiaalilaadusta ja käyttölämpötilasta. Korkeammat lämpötilat vähentävät painekapasiteettia merkittävästi. Laske aina vaaditut arvot ympäristöäsi koskevien standardien ASME B31.3 -putkistokoodien perusteella.


